
- Җитештерү тизлеге инъекция басымы белән генә түгел, ә суыту, куышлыклар саны һәм автоматизация белән бәйле.
- Тиз инъекция формалаштыру вакытны чикләүче җибәрүләр өчен иң яхшысы, ләкин детальләр дизайны, сумала сайлау һәм кораллар стратегиясе туры китерелгән очракта гына.
- Зур күләмле программалар, гадәттә, баланслы каплау, тиз йөгерү һәм яхшы контрольдә тотылган чыгару кулланганда, гомуми үткәрүчәнлек буенча җиңә.
- Әгәр геометрия бату эзләре, кәкрелек яки озак суыту вакыты тудырса, бер деталь өчен иң тиз процесс икенчесе өчен иң әкрен булырга мөмкин.
- Сыйфат югалту тизлек артуын юкка чыгарырга мөмкин, шуңа күрә цикл вакытын калдыклар тизлеге, үлчәм контроле һәм калыпка хезмәт күрсәтү белән бергә бәяләргә кирәк.
Кайсы инъекция формалаштыру процессы җитештерү тизлеген тизрәк тәэмин итүе, машинаның смоланы ничек тиз кертүенә генә түгел, ә детальнең ни дәрәҗәдә тиз суытылуына, чыгарылуына һәм кабатлануына бәйле. Сәнәгать формалаштыру сыйфаты еш кына процесс мөмкинлекләре максатларына, мәсәлән, толерантлыкны тикшерүгә карата бәяләнә.ISO 20457:2018, ә калып һәм машинаның эш тәртибе гадәттә туры китерелгән ысуллар белән тикшереләISO 10791-1:2016һәм коралларның төгәллегенә карата көтелгән нәтиҗәләрNISTүлчәү практикасы. Сатып алучылар өченавтоматик йозаклар, көнкүреш техникасы өлешләре, якисәнәгать детальләре, иң тиз юл гадәттә җитештерү өчен проектлау ысулы булып тора, ул суыту массасын киметә, аскы өлешләрне гадиләштерә һәм тотрыклы күп куышлыклы чыгаруны хуплый.
Ни өчен инъекция формалаштыру процессы тизлеге гадәттә суыту вакыты белән чикләнә
Күпчелек пластик җитештерү циклларында суыту вакыты төп киртә булып тора.
Күп формалаштырылган детальләрдә инъекция һәм төргәкләү берничә секунд кына вакыт алырга мөмкин, ә суыту гомуми циклның яртысыннан артыгын ала. Шуңа күрә иң тиз инъекция формалаштыру процессы гадәттә җылылыкны иң нәтиҗәле бетерә торган процесс. Нечкә стеналы детальләр, нәтиҗәле суүткәргечләр, конформ суыту һәм кайнар йөгерткеч системалар барысы да көтү вакытын киметә. Стандарт PP яки ABS детале өчен, яхшы эшләнгән корал еш кына 30 секундлык циклдан күпкә кыскарак циклга күчә ала, җылылык массасы кимегәндә һәм капка туңуы контрольдә тотылганда. Киресенчә, калын PC корпуслары, конструкция кабыргалары һәм косметик өслекләр еш кына кәкреләнүдән, бату эзләреннән яки ялтыравык үзгәрүеннән саклану өчен озаграк суытырга тиеш.
Сатып алучы ягында планлаштыру өчен, бу тизлекнең чишү этабында башлануын аңлата. Әгәр сез сатып алсагызпластик инъекция калыпкулланучы җайланмасы өчен калып структурасы, стена калынлыгы һәм йөгерткечнең урнашуы машина тоннажыннан гына мөһимрәк. Иң еш очрый торган хата - деталь геометриясе әзер булганчы тиз цикл вакытын сорау.
Тиз инъекция формалаштыру һәм гадәти инъекция формалаштыру процессы
Тиз инъекция формалаштыру тизрәк эшләтеп җибәрелә, ә гадәти инъекция формалаштыру тизрәк масштаблана.
Тиз инъекцияләү формалаштыру гадәттә прототиплар, пилот төзелешләр, күперләр җитештерү яки кыска вакытлы коммерция чыгарулары өчен сайлана. Ул тиз корал җыюга, гадиләштерелгән корыч сайлауга һәм тиз итерациягә өстенлек бирә. Гадәти инъекцияләү формалаштыру деталь тотрыклы булганда, сорау фаразланырлык булганда һәм бер кисәкнең озак вакытлы бәясе коралларны иртә әзерләү тизлегеннән мөһимрәк булганда яхшырак. Компромисс гади: тиз инъекцияләү формалаштыру эшләү вакытын кыскартырга мөмкин, ләкин өлгергән гадәти корал еш кына конструкция туктатылганнан соң чыгару нәтиҗәлелегендә җиңә.
| Процесс төре | Гадәти максат | Тизлек өстенлеге | Төп чикләү |
|---|---|---|---|
| Тиз инъекция формалаштыру | Прототип, пилот, ашыгыч рәвештә җибәрү | Коралны әзерләү вакыты кыскарак һәм беренче детальләр тизрәк эшли | Бик югары күләм өчен идеаль булмаганрак |
| Гадәти инъекция формалаштыру | Күпләп җитештерү | Оптимизациядән соң цикл вакыты түбәнрәк | Озак вакытлы алдан корал эшләү |
| Югары кавитацияле инъекция формалаштыру | Зур күләмле программалар | Иң югары сәгатьлек җитештерү | Югарырак кораллар катлаулылыгы һәм баланслаштыру куркынычы |
Әгәр сезнең максатыгыз тиз арада сатуга чыгару булса, тиз инъекция формалаштыру гадәттә беренче сатыла торган детальләрне тизрәк бирә. Әгәр сезнең максатыгыз айлар дәвамында җитештерүнең иң югары тизлеге булса, процесс көйләнгәннән соң, югары кавитацияле гадәти корал гадәттә җиңә.
Кайсы инъекция формалаштыру процессы иң югары чыгару тизлеген тәэмин итә?
Югары кавитацияле калыплау, гадәттә, деталь кечкенә һәм балансланган булганда, иң югары сәгатьлек җитештерүчәнлекне тәэмин итә.
Бер куышлыклы калып зур, катлаулы яки төгәл детальләр өчен бик яхшы булырга мөмкин, ләкин 16 куышлыклы яки 32 куышлыклы калып, деталь гади булса һәм машина барлык куышлыкларны тигез тутыра алса, җитештерү күләмен арттыра ала. Пластик җитештерү икътисады нәкъ менә шушында үзгәрә. Машина әле дә 20 секундлык цикл белән эшләргә мөмкин, ләкин сәгатенә җитештерү күләме кискен арта, чөнки һәр атуда берничә деталь җитештерелә. Упаковка, капкачлар, ябыклар, кечкенә кулланучы компонентлары һәм кайбер электр детальләре өчен кавитация еш кына иң зур тизлек рычагы булып тора.
Проблема шунда ки, барлык куышлыклар да кабул ителә торган вариация эчендә булганда гына чыгу тизлеге чын була ала. Баланссыз капка конструкциясе төрле тутыру вакытларына, ялтырауга, кыска атуларга яки зурлык тайпылышларына китерергә мөмкин. Шуңа күрә югары тизлекле җитештерү куышлык басымын күзәтү, баланслы кайнар йөгерткеч конструкциясе һәм процесс барышында сыйфат тикшерүләре белән берлектә булырга тиеш. Калып белән тәэмин итүче тәҗрибәле3D калыпСтандарт булмаган геометрияле детальләр өчен эшләү аеруча файдалы булырга мөмкин, чөнки катлаулы өслекләр еш кына гади яссы кабыкка караганда игътибарлырак баланс таләп итә.
| Корал стратегиясе | Мисал өчен куышлыклар саны | Тизлек эффекты | Иң яхшы туры килү |
|---|---|---|---|
| Бер куышлыклы | 1 | Сәгатьлек җитештерү күләменең түбәнрәк булуы | Зур яки катлаулы корпуслар |
| Күп куышлыклы | 4тән 8гә кадәр | Уртача җитештерү артуы | Көнкүреш техникасы һәм кулланучы детальләре |
| Югары кавитация | 16дан 64кә кадәр | Бер цикл өчен иң югары чыгару | Кечкенә стандартлаштырылган компонентлар |
Кайнар йөгерү системалары тиз инъекция формалаштыруны ничек яхшырта
Кайнар йөгерткеч системалары гадәттә спру катылануын бетерү юлы белән җитештерү тизлеген яхшырта.
Салкын йөгерткеч системасында йөгерткеч суынырга һәм һәр цикл белән алынырга тиеш, бу материал калдыкларын һәм эшкәртү вакытын арттыра. Кайнар йөгерткеч эретү каналын җылы тота, шуңа күрә детальне йөгерткеч кисмичә чыгарып була. Бу цикл калдыкларын киметә, калдыкларны киметә һәм тизрәк автоматизацияне хуплый. Зур күләмле пластик җитештерү өчен тизлек артуы секундлар эчендә аз булырга мөмкин, ләкин гомуми җитештерүчәнлектә шактый зур булырга мөмкин, чөнки процесс чистарак һәм автоматлаштыру җиңелрәк була.
Кайнар йөгерүчеләр аеруча файдалыпластик корпус формасыкосметика сыйфаты мөһим булган кушымталар. Алар шулай ук күп куышлы коралларда капка балансын тотрыклыландырырга ярдәм итә ала. Ләкин алар температураны контрольдә тотуны һәм хезмәт күрсәтүне таләп итә. Әгәр җылылык профиле үзгәрсә, процесс тотрыксыз булып, җепләрнең җыерылуына, селәгәй агуына яки тигез булмаган тутыруга китерергә мөмкин. Тизлеккә юнәлтелгән программаларда иң яхшы кайнар йөгерткеч - цикл вакытын һәм детальләрнең консистенциясен саклый торганы.
Материал сайлау шул ук инъекция формалаштыру процессын күпкә тизрәк яки әкренрәк итә ала
Смолен сайлау агымга, суытуга һәм цикл вакытына турыдан-туры тәэсир итә.
Эретмә ябышлыгы югары яки кысылучанлыгы зуррак булган материаллар игътибарлырак төргәкләү һәм озаграк суыту таләп итә. Мәсәлән, ПК еш кына үтә күренмәле яки бәрелүгә чыдам корпусларда кулланыла, ләкин гадәттә товар полиолефиннарына караганда температураны катгыйрак контрольдә тотарга кирәк. Шуңа күрәПК корпусыПроектлар еш кына гади PP кабыгына караганда күбрәк процесс тәртибен таләп итә. Зур сумала тәэмин итүчеләренең материал мәгълүматлары битләрендә гадәттә полимерлар арасында сизелерлек аерылып торган калып температурасы диапазоннары күрсәтелә, һәм бу аермалар җитештерү тизлегенә шунда ук тәэсир итә.
| Материал | Гадәти кулланылыш | Тизлекнең мәгънәсе | Җитештерү куркынычы |
|---|---|---|---|
| PP | Гомуми кулланучы детальләре | Тиз суыту һәм җиңел агым | Түбән катылык |
| ABS | Электроника корпуслары | Тигезләнгән тизлек һәм өслек сыйфаты | Начар суытылса, кәкреләнергә мөмкин |
| PC | Үтә күренмәле яки бәрелүгә чыдам корпуслар | Еш кына әкренрәк суыту | Стресстан агарту һәм деформация |
Иң тиз процесс һәрвакыт иң арзан сумала түгел. Косметик яки структура таләпләренә туры килмәгән тизрәк әйләнеш материалы акча янга калдыруга караганда күбрәк үзгәртеп коруны таләп итә ала. Сатып алучылар өчен дөрес сорау - кайсы инжекцион калыплау процессы иң тиз булуы гына түгел, ә кайсы процессның тышкы кыяфәтен, ныклыгын һәм үлчәм тотрыклылыгын саклап калуы.
Сыйфатны исәпкә алмыйча, җитештерү тизлеген ничек чагыштырырга
Цикл вакыты деталь әле дә спецификациягә туры килгәндә генә әһәмиятле.
Ялтыравык, бату эзләре, кыска кадрлар яки үлчәм тайпылышлары тудыра торган тиз процесс чын җитештерү өстенлеге түгел. Төгәл эштә сыйфат стандартлары мөһим, чөнки тизлек тотрыксызлыкны яшерә ала, кире кагулар җыелганчы. Толерантлык белән идарә итү гадәттә процесс мөмкинлекләре, беренче әйберне тикшерү һәм сызык эчендәге үрнәк алу белән үлчәнә. Мондый стандартларISO 20457:2018калыпка толерантлыкны тикшерү өчен рамка бирә, ә тәэмин итүчеләр еш кына ялган тизлек артуын булдырмас өчен үлчәм тикшерүен, куышлык басымын тикшерүне һәм визуаль критерийларны кулланалар.
Көйләү җайланмалары тышлыклары яки кулланучы электроникасы тышлыклары кебек югары күренүчәнлекле продуктлар өчен, хәтта кечкенә дефект күрсәткече дә кыскарак циклның кыйммәтен капларга мөмкин. Әгәр деталь ике секунд экономияләсә, ләкин металлоломны икеләтә арттырса, чын җитештерүчәнлек кими. Шуңа күрә иң югары җитештерү тизлеге - сәгатенә яхшы детальләр җитештерү тизлеген югары тотучы тизлек, сәгатенә машина циклларын гына түгел.
- Инъекция вакытын гына түгел, ә цикл вакытын да тикшерегез.
- Чыгару күләмен чыгару күләменнән аерым күзәтегез.
- Суытканнан соң, чыгару вакытында гына түгел, ә суытудан соң да үлчәм тотрыклылыгын тикшерегез.
- Автоматиканың детальне сызмыйча яки деформацияләнмичә эшли алуын раслагыз.
- Калыпны карап тору ешлыгын карагыз, чөнки тузу вакыт узу белән тизлеге үзгәрә.
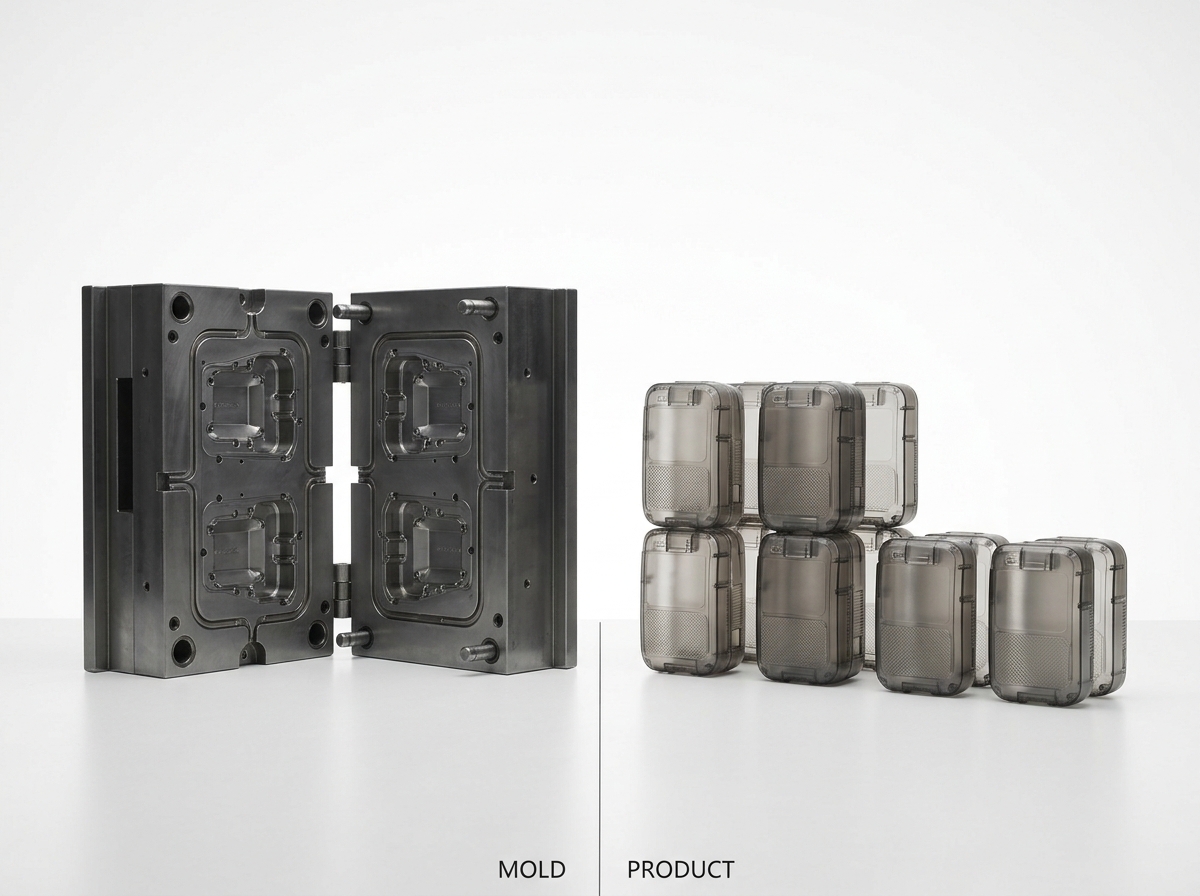 Иң тиз инъекция формалаштыру процессын сайлау өчен сатып алучылар өчен карар кабул итү кулланмасы
Иң яхшы процессны сайлау күләмгә, геометриягә һәм эшләтеп җибәрү вакытына бәйле.
Яңа продукт чыгару өчен сатып алучыларга гадәттә ике төрле формада тизлек кирәк: тиз кораллар һәм тиз агрегат җитештерү. Беренче яктан тиз инъекцияләү ысулы көчлерәк. Икенче яктан югары кавитацияле автоматик җитештерү коралы көчлерәк. Әгәр сезнең деталь гади, кабатланучы компонент булса, иң тиз озак вакытлы җавап еш кына күп куышлы форманы, кайнар йөгерткечне һәм автоматик алып китүне үз эченә ала. Әгәр сезнең деталь зур косметик кабык булса, иң тиз гамәли юл - өслек сыйфатын саклап калучы җентекләп суытылган бер куышлы яки ике куышлы корал булырга мөмкин.
- Кирәкле айлык күләмне билгеләгез.
- Геометрия күп куышлыклы балансны тәэмин итәме-юкмы икәнен бәяләгез.
- Смоланың ватылмыйча тиз суынуга чыдамлыгын тикшерегез.
- Очыш тизлеге яки берәмлек тизлеге мөһимрәкме икәнен хәл итегез.
- Тикшерү һәм төргәкләү формалаштыру нәтиҗәсенә туры килә алуын раслагыз.
белән эшләүче сатып алучылар өченкөнкүреш техникасы өлешләре or сәнәгать детальләре, тәэмин итүчеләр белән аралашу пресс тоннажы кебек үк мөһим. Җаваплы инженерлар командасы җитештерү башланганчы сынау циклларын кыскарта, капка урнашуын көйли һәм суыту дисбалансын төзәтә ала.
Чынбарлыктагы тизлек артуы гадәттә бер машина көйләүләреннән түгел, ә процесс интеграциясеннән килә
Иң тиз инъекция формалаштыру процессы гадәттә бер параметр түгел, ә система.
Гамәли җитештерүдә тизлек калып дизайны, сумала сайлау, машина мөмкинлекләре, автоматизация һәм сыйфат контроле комбинациясеннән килә. Яхшы мисал - ABS яки PC/ABS материалларында эшләнгән электрон корпус. Әгәр деталь бердәм стена калынлыгы белән эшләнгән булса, калыпта балансланган капка кулланылса, суыту схемасы оптимальләштерелсә һәм деталь автоматик рәвештә алынса, цикл кул белән эшләнгән, артык калын, начар җилләтелгән конструкциягә караганда күпкә кыскарак булырга мөмкин. Шул ук логика...автоматик йозаклар, монда даими чыгару һәм түбән деформация аскы агым җыю өчен бик мөһим.
АКШ җанисәп бюросы һәм сәүдә оешмаларының тармак отчетлары даими рәвештә җитештерүнең көндәшлеккә сәләтлелеге җитештерүчәнлеккә бәйле булуын күрсәтә, ләкин җитештерүчәнлек процесс тотрыклы булганда гына арта. Шуңа күрә җитештерү тизлеген соңгы коралларны раслау алдыннан сынау атулары, калып агымын анализлау һәм пилот сынаулар белән бәяләү кирәк.
Сатып алучы кайсы инъекция формалаштыру процессы җитештерү тизлеген арттыра дип сорагач, иң төгәл җавап болай була: иң тиз процесс - деталь тирәсендә эшләнгән процесс, аңа мәҗбүри рәвештә түгел.
Тиз инъекция формалаштыруны сайлаганчы тәэмин итүчедән нәрсә сорарга
Тәэмин итүчеләргә кагылышлы сораулар еш кына тизлек турындагы дәгъваларның чынбарлыкка туры килүен күрсәтә.
Көтелгән цикл вакыт диапазонын, куышлык схемасын, капка стратегиясен һәм суыту ысулын сорагыз. Күрсәтелгән тизлек кул белән идарә итүне яки тулы автоматизацияне күздә тотамы дип сорагыз. Үлчәмле контроль ничек тикшереләчәген һәм расланганчы күпме сынау итерациясе көтеләчәген сорагыз. Әгәр проект күренмәле тышкы өслекне үз эченә алса, өслек җитешсезлекләрен тизлектә ничек контрольдә тотачакларын сорагыз. Әгәр деталь экспорт өчен булса, документлаштыру, үрнәкне раслау һәм җибәрүне координацияләү җибәрү графигына ничек тәэсир итәчәген сорагыз.
- Бер ату өчен якынча цикл вакыты нинди?
- Ничә куышлык планлаштырылган, һәм алар ничек балансланачак?
- Корал кайнар йөгерткечме яки салкын йөгерткечме кулланачак?
- Пилот җитештерү вакытында нинди үлчәм тикшерүләре үткәреләчәк?
- Автоматлаштыру эшкәртү һәм төрү вакытын ничек киметәчәк?
Бу сораулар чын тиз инъекцияләү формалаштыру мөмкинлекләрен гомуми сату турындагы расламалардан аерырга ярдәм итә. Алар шулай ук төрле заводларны охшаш нигездә чагыштыруны җиңеләйтә.
еш бирелә торган сораулар
Күпләп җитештерү өчен кайсы инъекция формалаштыру процессы иң тиз?
Югары кавитацияле автоматик инъекция белән калыплау гадәттә күпләп җитештерү өчен иң тиз ысул, чөнки ул цикл саен җитештерү күләмен арттыра һәм эшкәртү вакытын киметә.
Тиз инъекция формалаштыру гадәти формалаштыруга караганда һәрвакыт тизрәкме?
Тиз инъекция белән калыплау гадәттә кораллар һәм беренче детальләр өчен тизрәк була, ләкин корал тулысынча оптимальләштерелгәннән соң, гадәти калыплау озак вакытлы нәтиҗәдә тизрәк була ала.
Цикл вакытына иң зур йогынты нәрсәдән килә?
Суыту вакыты, гадәттә, цикл вакытына иң зур йогынты ясый, бигрәк тә калынрак детальләр һәм җылылык таралуы әкренрәк булган материаллар өчен.
Кайнар йөгергеч калыплауны тизләтәме?
Әйе, кайнар йөгергеч еш кына тизлекне яхшырта, чөнки ул спираль суытуны бетерә һәм йөгергеч калдыкларын киметә, бигрәк тә күп куышлы коралларда.
Пластик җитештерүне тизрәк тәэмин итүче нинди материал бар?
Гомумән алганда, PP кебек җиңелрәк агучы материаллар еш кына PC кебек югарырак җитештерүчәнлекле материалларга караганда тизрәк циклларны тәэмин итә, ләкин детальләргә таләпләр беренче урында торырга тиеш.
Тизлек һәм сыйфатны ничек тигезләргә?
Цикл вакытын гына түгел, ә карар кабул итү метрикалары буларак цикл вакытын, калдыклар тизлеген һәм үлчәм тотрыклылыгын бергә кулланыгыз.
Тиз форманы раслау алдыннан сатып алучылар нәрсәне тикшерергә тиеш?
Сатып алучылар куышлык балансын, суыту дизайнын, автоматизациягә әзерлекне, тикшерү ысулларын һәм форманың вакыт узу белән җитештерүчәнлеген саклый алу-алмавын тикшерергә тиеш.
Бастырып чыгару вакыты: 2026 елның 21 сентябре