
Кереш сүз
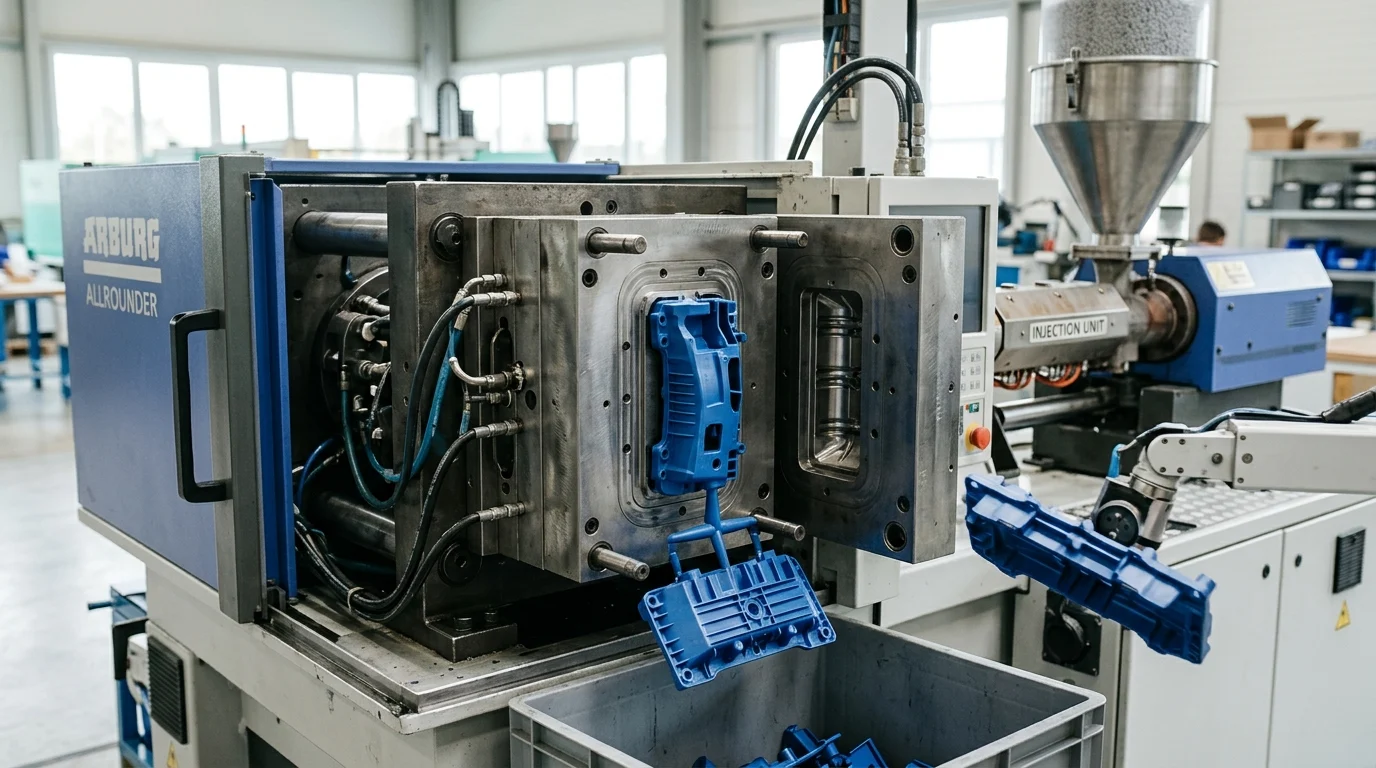
Медицина корпусларыннан һәм автомобиль клипларыннан алып кулланучылар өчен упаковкага кадәр, пластик инъекция формалаштыру - масштаблы кабатланырлык, югары төгәллекле детальләр ясау өчен иң киң кулланыла торган ысулларның берсе. Процесс пластик сумаланы җылытуга, аны эшкәртелгән калыпка кертүгә һәм детальгә карап, секундлар яки минутлар эчендә әзер формага китерүгә юнәлтелгән. Бу мәкаләдә инъекция формалаштыруның нәрсә икәне, процессның һәр этабы ничек эшләве һәм ни өчен ул зур күләмле җитештерү өчен стратегик сайлау булып калуы аңлатыла. Шулай ук сез реаль җитештерү карарларын формалаштыручы материаллар, кораллар, тизлек һәм чыгым факторлары турында ачыграк аңлаячаксыз.
Ни өчен пластик инъекция формалаштыру стратегик булып кала
Пластик инъекция белән калыплау заманча җитештерүнең нигез ташы булып тора, катлаулы, өч үлчәмле детальләр җитештерү өчен тиңдәшсез нәтиҗәлелек бирә. Эретелгән термопластик полимерларны төгәл эшкәртелгән корыч яки алюминий калыпларга кертү аша җитештерүчеләр гаҗәеп үлчәмле төгәллеккә ирешә алалар. Сәнәгать кушымталары өчен гадәти түземлелек +/- 0,005 дюймга кадәр сакланырга мөмкин, һәм югары дәрәҗәдә махсуслаштырылган микро-формалау операцияләре өчен тагын да тыгызрак. Бу процесс арасындагы аерманы арттыра.тиз прототиплаштыру һәм массакүләм базар тарату, глобаль тәэмин итү чылбырлары өчен ышанычлы юл булдыру.
Күп күләмле җитештерү өстенлекләре
Бу процессның төп өстенлеге аның гаҗәеп масштабланучанлыгында һәм тизлегендә. Калып ясалганнан һәм расланганнан соң, цикл вакыты кимегән, гадәттә детальләрнең катлаулылыгына, материал үзенчәлекләренә һәм стена калынлыгына карап, бер ату өчен 10-60 секунд арасында үзгәрә. Бу тиз эшкәртү зур күләмдә бер деталь өчен бик түбән бәягә китерә. Моннан тыш, бер күп куышлы калып бер үк вакытта дистәләгән бер үк компонентлар җитештерә ала, бу минималь хезмәт катнашы белән миллионлаган берәмлек җитештерү мөмкинлеген бирә һәмюгары фаразлана торган табыш күрсәткечләре.
Төп тармаклар һәм куллану очраклары
Төрле тармаклар катгый норматив һәм эшчәнлек стандартларына туры килү өчен бу методологиягә таяна. Медицина өлкәсендә җитештерүчеләр ISO 13485 таләпләренә туры килергә тиешле стериль шприц мичкәләре, хирургия кораллары һәм диагностик корпуслар җитештерәләр. Автомобиль сәнәгате бу процессны конструкция эчке панельләре, приборлар панеле җыелмалары һәм экстремаль җылылык мохитенә чыдам капот асты компонентлары өчен куллана. Кулланучылар электроникасы шулай ук җиңел, эргономик профильләрне саклап калып, сизгер схемаларны саклау өчен инъекция формасындагы корпусларга нык таяна.
Пластик инъекция формалаштыру нәрсә ул һәм ул ничек эшли
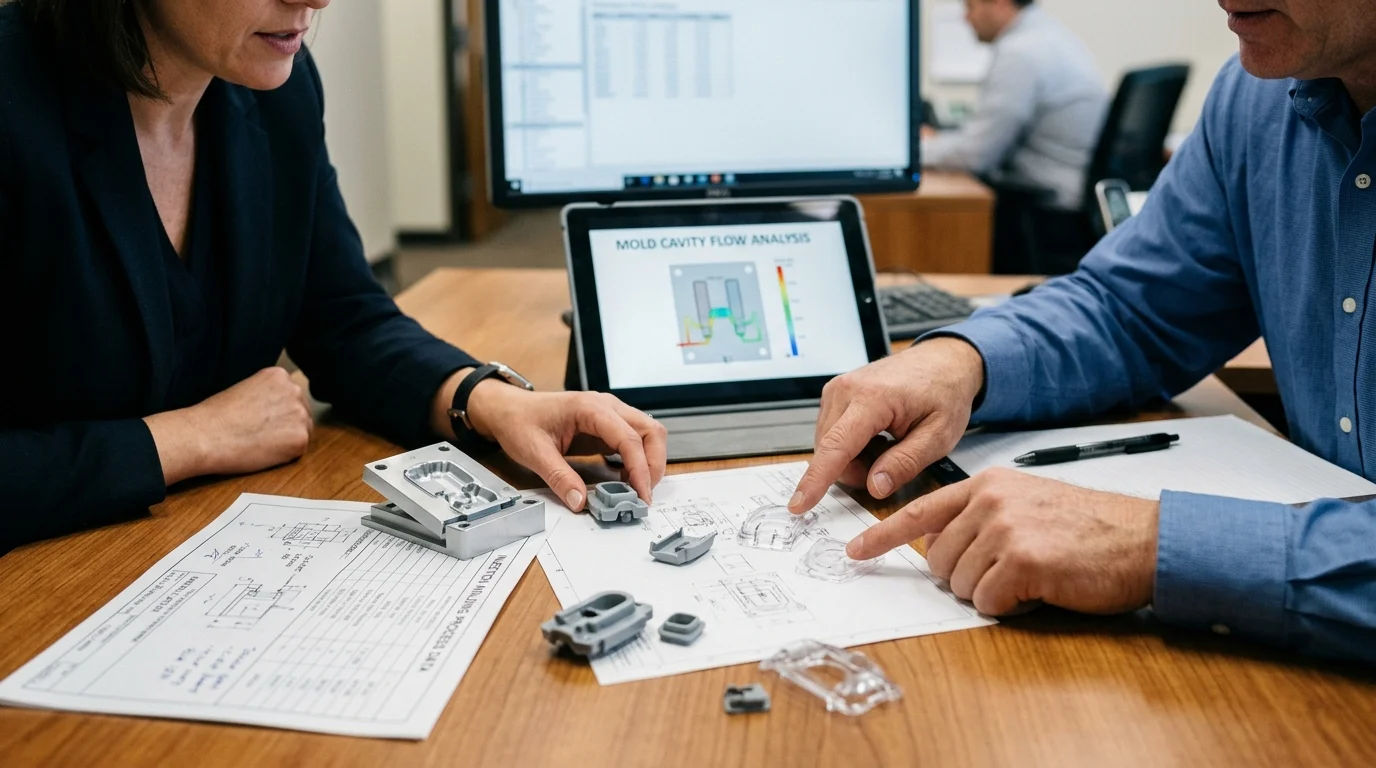
Инъекция ярдәмендә калыплау процессының механикасын аңлау аның ни өчен консистенциясе һәм структура бөтенлеге өчен шулкадәр югары бәяләнүен күрсәтә. Аның нигезендә, бу ысул каты пластик гранулаларны эретү һәм аларны зур басым астында - еш кына 5000 дән 20000 psi га кадәр - ябык, температура контрольдә тотыла торган калып куышлыгына кертүне үз эченә ала. Аннары материал механик рәвештә чыгарылыр алдыннан калыпның кире формасына әйләнә.
Төп машина компонентлары
Инъекция формалаштыру машинасы ике төп өлештән тора: инъекция блогы һәм кысу блогы. Инъекция блогында материал бункеры, җылытылган мичкә һәм полимерны кисеп эретә торган поршеньле винт бар. Кысу блогы форма өлешләрен экстремаль инъекция басымына каршы тота. Кысу көче машина сайлау өчен мөһим метрика булып тора, сәнәгать пресслары гадәттә кечкенә, катлаулы компонентлар өчен 50 тоннадан алып бамперлар һәм ишек панельләре кебек зур автомобиль детальләре өчен 3000 тоннадан артыкка кадәр исәпләнә.
Төп процесс этаплары
Цикл кысу этабыннан башлана, анда авыр корыч калып ныклы ябыла. Аннары, инъекция этабы эретелгән пластикны насадка, шпрутка һәм йөгерткеч система аша турыдан-туры форма куышлыгына этәрә. Аннары суыту этабы килә, ул еш кына иң озын фаза булып тора, пластик үзенең җылылык энергиясен форманың эчке суыту каналларына күчергәндә, гомуми цикл вакытының 50% тан 75% ка кадәр вакытны ала. Ниһаять, кысу блогы ачыла, һәм урнаштырылган эжектор штифтлары катып калган өлешне куышлыктан этеп чыгара, системаны киләсе ату өчен шунда ук яңадан көйли.
Сыйфатка һәм цикл вакытына тәэсир итүче үзгәрүчәннәр
Оптималь нәтиҗәгә ирешү өчен термодинамик һәм механик үзгәрүчәннәрне төгәл контрольдә тоту кирәк. Эретү температурасы һәм калып температурасы вакытыннан алда туңуны, термик таркалуны яки полимер эчендәге тигез булмаган көчәнеш бүленешен булдырмас өчен җентекләп тигезләнергә тиеш. Инъекция тизлеге һәм тоту басымы материалның калып очларына ни дәрәҗәдә тыгыз урнашуын билгели, бу исә соңгы өлешнең структура бөтенлегенә һәм өслек бизәлешенә турыдан-туры тәэсир итә. Инженерлар шулай ук күләмле кысылу тизлекләрен дә исәпкә алырга тиеш, алар гадәттә полимерның аморф яки ярымкристалл булуына карап 0,4% тан 2,0% ка кадәр үзгәрә.
Материаллар, кораллар һәм детальләр дизайны нәтиҗәләргә ничек тәэсир итә
Инъекция ярдәмендә формалаштырылган компонентның уңышы нечкә өчлеккә бәйле: сайланган сумаланың физик үзлекләре, коралларның инженериясе һәм детальләр дизайнының геометриясе. Бу өч элементны туры китермәү еш кына кыйммәт кимчелекләргә китерә, мәсәлән, кәкрелек, бату эзләре яки кыска атулар. Материал сайлауны һәм форма дизайнын баштан ук оптимальләштерү аша җитештерүчеләр кораллар чыгымнарын сизелерлек киметә алалар, гадәттә, алар гади прототип формалары өчен 5000 доллардан алып катлаулы, күп куышлы катыртылган корыч җитештерү кораллары өчен 100 000 доллардан артыкка кадәр җитә.
Гадәти инъекция формалаштыру материалларын чагыштыру
Дөрес термопластикны сайлау детальнең механик ныклыгын, химик каршылыкларын һәм термик тотрыклылыгын билгели. Һәр полимер җылылык һәм басым астында төрлечә эшли, шуңа күрә форма агымын махсус анализлау кирәк.куышлыкны тиешенчә тутыру һәм суыту.
| Материал | Гадәти кысылу тизлеге | Сузылу көче (МПа) | Гомуми кулланылышлар |
|---|---|---|---|
| ABS | 0,4% – 0,8% | 40 – 50 | Көнкүреш электроникасы, автомобиль салоннары |
| Поликарбонат (PC) | 0,5% – 0,7% | 55 – 75 | Бәрелүгә чыдам линзалар, медицина җайланмалары |
| Полипропилен (PP) | 1,0% – 2,0% | 25 – 40 | Яшәү өчен элгечләр, төргәкләр, савытлар |
| Нейлон (PA66) | 1,2% – 1,8% | 70 – 85 | Тешле тәгәрмәчләр, подшипниклар, нык тузучан сәнәгать детальләре |
Корал сайлау һәм калып бәясе факторлары
Калып ясау - бөтен процессның иң күп капитал таләп итә торган этабы. Аз күләмле җитештерү яки прототиплаштыру өчен алюминий калыплар бик яхшы җылылык үткәрүчәнлек бирә һәм тиз эшкәртелә ала, гәрчә алар гадәттә 10,000-50,000 атудан соң таркалса да. Киресенчә, зур күләмле җитештерү өчен катыртылган корыч калыплар кирәк (мәсәлән, H13 яки S7 корал корычы). Корыч кораллар күпкә югарырак башлангыч инвестицияләр һәм озаграк җитештерү вакытын таләп итсә дә, ул 1,000,000 яки аннан да күбрәк инъекция циклын ышанычлы рәвештә чыдый ала, бу деталь өчен амортизацияләнгән бәянең бер цент өлешенә кадәр киметә.
Җитештерүчәнлекне яхшырта торган дизайн үзенчәлекләре
Көчәнеш концентрациясен минимальләштерү һәм җиңел чыгаруны җиңеләйтү өчен детальләрне дөрес проектлау бик мөһим. Тигез суынуны тәэмин итү һәм бату эзләре яки бушлыклар барлыкка килмәсен өчен, стена калынлыгы мөмкин кадәр бердәм, идеаль рәвештә 1,2 мм һәм 3,0 мм арасында булырга тиеш. Детальнең ышкылу зыяны булмаганда чыгарылуы өчен, калыпның ачылу юнәлешенә параллель барлык вертикаль өслекләрдә ким дигәндә 1-2 градуслы тарту почмаклары булырга тиеш. Моннан тыш, дизайнерлар калып архитектурасында кыйммәтле ян тәэсир итүче камералар яки күтәргечләр таләп итә торган аскы кисүләрне минимальләштерергә тиеш, бу исә башлангыч чыгымнарны да, даими хезмәт күрсәтү таләпләрен дә арттыра.
Инъекция формалаштыруның башка җитештерү ысуллары белән чагыштырылуы
Инъекция белән калыплау күпләп җитештерүдә өстенлек итсә дә, ул пластик компонентлар өчен бердәнбер яраклы җитештерү ысулы түгел. Аны альтернатив процесслар белән чагыштыру - мәсәлән, CNC эшкәртү, уретан кою һәм сәнәгать 3D бастыру - җитештерү күләмнәрен, механик таләпләрне һәм базарга чыгу вакытын җентекле анализлауны таләп итә. Инъекция белән калыплауның зыянсызлык ноктасы...иң экономик сайлаугадәттә геометриянең катлаулылыгына һәм чимал бәясенә бәйле рәвештә 1000 дән 5000 берәмлеккә кадәр була.
Инъекция формалаштыру яхшырак сайлау булганда
Берәмлек күләме дистәләгән яки йөзләрчә меңгә җиткәндә, инъекция белән калыплау, һичшиксез, иң яхшы сайлау булып тора. 3D бастырудан аермалы буларак, ул детальләрне анизотроп катламнарда җыя, алар стресс астында аерыла ала, инъекция белән калыпланган детальләр изотроп ныклык һәм бик бердәм механик үзлекләр күрсәтә. Моннан тыш, проект махсус сертификатлар таләп иткәндә - мәсәлән, FDA тарафыннан расланган медицина дәрәҗәләре, ультрафиолет нурларына чыдамлык яки ультрафиолет нурларына чыдамлык - стандартлаштырылган инъекция белән калыплау гранулаларының киң каталогы патентланган 3D бастыру җепселләренә яки кою смолаларына караганда күпкә күбрәк вариантлар тәкъдим итә.
Чыгымнар, күләм һәм җитештерү вакытындагы компромисслар
Инъекция ярдәмендә калыплау өчен керүдәге төп киртә - башлангыч кораллар этабы, ул гадәттә беренче әйберне тикшерү (FAI) башланганчы 4-8 атна вакыт ала. Җитештерүчеләр калыпларның югары башлангыч капитал чыгымнарын масштабтагы кисәк бәясенең кискен кимүе белән чагыштырырга тиеш.
| Җитештерү процессы | Башлангыч урнаштыру бәясе | Берәмлек бәясе (10,000 берәмлектә) | Гадәти заказ бирү вакыты | Иң яхшысы |
|---|---|---|---|---|
| Инъекция ярдәмендә калыпка салу | Югары (5 мең доллардан 100 мең долларга кадәр) | Бик түбән | 4 – 8 атна | Күпләп җитештерү, тыгыз түземлелек |
| CNC эшкәртү | Түбән | Югары | 1 – 3 атна | Прототиплаштыру, аз күләмле катлаулы детальләр |
| 3D бастыру (SLA/SLS) | Бик түбән | Югары | 1 – 2 атна | Тиз прототиплаштыру, катлаулы эчке геометрияләр |
| Уретан кою | Уртача | Уртача | 2 – 4 атна | Күпер җитештерү, эстетик прототиплар |
Инъекция формалаштыруның туры килүен ничек бәяләргә
Пластик инъекция формалаштыруга багышлану зур капитал һәм стратегик алдан күрү таләп итә. Прототиптан күпләп җитештерүгә күчү ышанычлы тәэмин итү чылбырын булдыру һәм тәэмин итү дигән сүз.катгый сыйфат контроле кысаларыОптимальләштерелгән җитештерү корылмасы 500 миллион детальдән (PPM) кимрәк дефект дәрәҗәсенә юнәлтелгән булырга тиеш, бу табышны сакларга, материал калдыкларын минимальләштерергә һәм көндәшлекле базарларда бренд абруен сакларга тиеш.
Җитештерү партнерын сайлау адымнары
Дөрес сатучыны сайлау аларның техник мөмкинлекләрен, корылма инфраструктурасын һәм тармак тәҗрибәсен бәяләүне үз эченә ала. Сатып алучылар партнерның үзләренең билгеле бер детальләре өчен тиешле кысу тоннажы һәм ату сыйдырышлыгы белән җиһазларны эшләтүен тәэмин итәргә тиеш. Шулай ук аларның эчке коралларын хезмәтләндерү, инженерлык ярдәме һәм кирәкле полимер сумалалары белән эшләүнең тарихи күрсәткечләрен бәяләү мөһим. Махсуслаштырылган таләпләр өчен, билгеле бер компания белән партнерлык итү.пластик инъекция формалаштыруТанылган ISO сертификатларына ия булган предприятие, җитештерү мәйданын башыннан ахырына кадәр катгый сыйфат менеджменты системалары белән идарә итүне тәэмин итә.
Сыйфат, таләпләргә туры килү, тәэмин итү чылбыры һәм гомуми чыгым факторлары
Комплекслы сыйфат гарантиясе гади визуаль тикшерүләрдән күпкә киңрәк. Җитештерү өлешен раслау процессы (PPAP) һәм беренче әйберне тикшерү (FAI) кебек катгый процесслар аэрокосмик һәм автомобиль сәнәгате кебек югары дәрәҗәдә җайга салынган тармакларда стандарт таләпләр булып тора. Милекчелекнең гомуми бәясен (TCO) бәяләгәндә, сатып алучылар берәмлек бәясен һәм корал амортизациясен генә түгел, ә йөк ташу логистикасын, импорт тарифларын һәм гомер ахырындагы калыпны карап тоту белән бәйле чыгымнарны да исәпләргә тиеш. Җитештерүченең портфолиосын өйрәнүпластик инъекция формалаштырумөмкинлекләр аларның масштаблау һәм үзгәрүчән базар таләпләренә җайлашу сәләтен аңларга ярдәм итә ала. Ниһаять, җентекле тикшерү һәм ачык аралашу линиясе - еш кына рәсми рәвештә башланабезнең белән элемтәгә керегезозак вакытлы, тотрыклы җитештерү партнерлыгы урнаштыру өчен тикшерүләр бик мөһим.
Өстәмә уку:
Төп фикерләр
- Пластик инъекция формалаштыруның иң мөһим нәтиҗәләре һәм нигезләмәсе
- Спецификацияләр, туры килү һәм куркынычларны тикшерү, килешү төзер алдыннан тикшереп карарга кирәк
- Укучылар шунда ук куллана алырлык гамәли киләсе адымнар һәм кисәтүләр
Еш бирелә торган сораулар
Пластик инъекция формалаштыру нәрсә ул?
Бу - пластик гранулаларны эретеп, аларны төгәл формага кертү процессы, шуның белән кабатланырлык детальләрне тиз һәм төгәл ясыйбыз.
Инъекция формалаштыру процессы ничек эшли?
Машина форманы кыса, эретелгән пластикны кертә, детальне куышлыкта суыта, аннары әзер кисәкне чыгарып чыгара һәм циклны кабатлый.
Ни өчен инъекция ярдәмендә калыплау зур күләмдә куллану өчен отышлы?
Кораллар расланганнан соң, цикл вакыты тиз үтә, һәм күп куышлы калыплар бер атуда күп төрле бер үк детальләр җитештерә ала, бу исә деталь бәясен киметә.
Калыпланган детальләрнең сыйфатына нинди факторлар тәэсир итә?
Төп үзгәрүчәннәргә сумала сайлау, калып дизайны, эретү һәм калып температурасы, инъекция тизлеге, тоту басымы һәм суыту вакыты керә.
Пластик металл калып прототипларны да, күпләп җитештерүне дә хуплый аламы?
Әйе. PlasticMetalMold.com прототип коралларыннан алып зур күләмдә җитештерүгә кадәр үсешне хуплый, коралларны, материалларны һәм детальләрне проектлауда ярдәм итә.
Бастырылган вакыты: 2026 елның 18 июне