
Кереш сүз
Автомобиль пластик компонентлары өчен инъекция формалаштыру ысулын сайлау бер "иң яхшы" процесс турында түгел, ә материал, корал һәм җитештерү таләпләрен детальнең функциясенә туры китерү турында. Эчке бизәлеш, капот асты корпуслары, конструкция кронштейннары һәм электромобиль компонентлары җылылыкка чыдамлыкка, үлчәм тотрыклылыгына, өслек сыйфатына, цикл вакытына һәм бәясенә төрле таләпләр куя. Бу мәкаләдә бу кушымталар өчен иң нәтиҗәле формалаштыру чишелешләре, шул исәптән деталь геометриясе, сумала сайлау, форма дизайны һәм сыйфат контроленең масштаблы эшчәнлеккә ничек тәэсир итүе сурәтләнә. Ахыр чиктә, укучылар автомобиль программалары өчен нинди формалаштыру стратегияләре ныклык, нәтиҗәлелек һәм җитештерүчәнлек арасында дөрес баланс тәэмин итүен бәяләү өчен ачык нигезгә ия булачаклар.
Ни өчен автомобиль пластик детальләренә стратегик инъекция формалаштыру кирәк
Заманча автомобиль сәнәгате катгый норматив стандартларга, кулланучыларның көтүләренә һәм җитештерү нәтиҗәлелегенә туры килү өчен алдынгы полимерларга нык таяна. Традицион металл җитештерүдән...махсуслаштырылган полимер эшкәртүавтомобиль архитектурасын төптән үзгәртте. Стратегик инъекция формалаштыру бу эволюциянең нигез ташы булып тора, ул оригиналь җиһаз җитештерүчеләргә (OEM) һәм 1 нче дәрәҗәдәге тәэмин итүчеләргә катлаулы, югары төгәллекле компонентларны масштаблы рәвештә җитештерергә мөмкинлек бирә.
Югары дәрәҗәдә оптимальләштерелгән калыплау стратегиясе булмаганда, җитештерүчеләр структураның бөтенлегенең бозылуы, эстетик җитешсезлекләр һәм җитештерү циклларының нәтиҗәсезлеге куркынычы астында калалар. Сектор электрлаштыруга һәм ягулык нәтиҗәлелеген арттыруга таба тизләнеш алган саен, үлчәмле тотрыклы, җиңел һәм чыдам пластик компонентларга ихтыяҗ беркайчан да мондый югары булмаган.
Бәясе, авырлыгы, ныклыгы һәм дизайн факторлары
Металлны инженер полимерлары белән алыштыруның төп катализаторы - җиңеллек. Сәнәгать мәгълүматлары даими рәвештә машина авырлыгын нибары 10% ка киметү ягулык экономиясен 6% тан 8% ка кадәр яхшыртырга мөмкинлек бирә, шул ук вакытта электр машиналарының (EV) аккумулятор диапазонын киңәйтә алуын күрсәтә. Бүгенге көндә пластик заманча машина күләменең якынча 50% ын тәшкил итә, ләкин аның гомуми авырлыгының нибары 10% ын гына тәшкил итә.
Авырлыкны киметүдән тыш, инъекция формалаштыру тиңдәшсез мөмкинлекләр бирәдизайнның сыгылмалылыгыМеталлда берничә эшкәртү операциясен таләп итәчәк катлаулы геометрияләрне бер калыпланган детальгә берләштерергә мөмкин, шуның белән җыю вакытын һәм аңа бәйле хезмәт чыгымнарын киметә. Чыдамлык тагын бер мөһим фактор булып тора; алдынгы термопластиклар коррозиягә, химик таркалуга чыдам һәм күп кенә элеккеге материалларга караганда күпкә яхшырак тәэсир итә, транспорт чарасының гомуми гомер циклын озайта.
Эчке һәм тышкы өлешләр өчен эш нәтиҗәлелегенә ихтыяҗлар
Автомобиль кушымталары эчке һәм тышкы мохиткә бүленә, һәрберсенең үзенчәлекле эш күрсәткечләре бар. Эчке компонентлар, мәсәлән, панель фасцияләре, ишек панельләре һәм үзәк консольләр, гаҗәеп эстетик бизәлеш, салон исен булдырмас өчен түбән очучан органик матдәләр (VOC) чыгарулары һәм озак вакыт кояш астында тоныкланмыйча яки сынмыйча тору өчен ныклы ультрафиолет нурланышына чыдамлык таләп итә.
Киресенчә, бамперлар, решеткалар һәм көзге корпуслары кебек тышкы компонентлар авыр мохит шартлары белән очраша. Бу детальләр температураның кискен үзгәрүчәнлегендә югары бәрелүгә чыдамлыкны һәм үлчәм тотрыклылыгын сакларга тиеш, еш кына кышкы климатта -40°C тан җәйге туры кояш нурлары астында 80°C тан артыкка кадәр ышанычлы эшли алырлык итеп эшләнгән. Стратегик инъекция формалаштыру билгеле бер сумала формулаларының бу төрле эксплуатация таләпләренә тулысынча туры килүен тәэмин итә.
Автомобиль пластик детальләре өчен иң яхшы инъекция формалаштыру чишелешләре
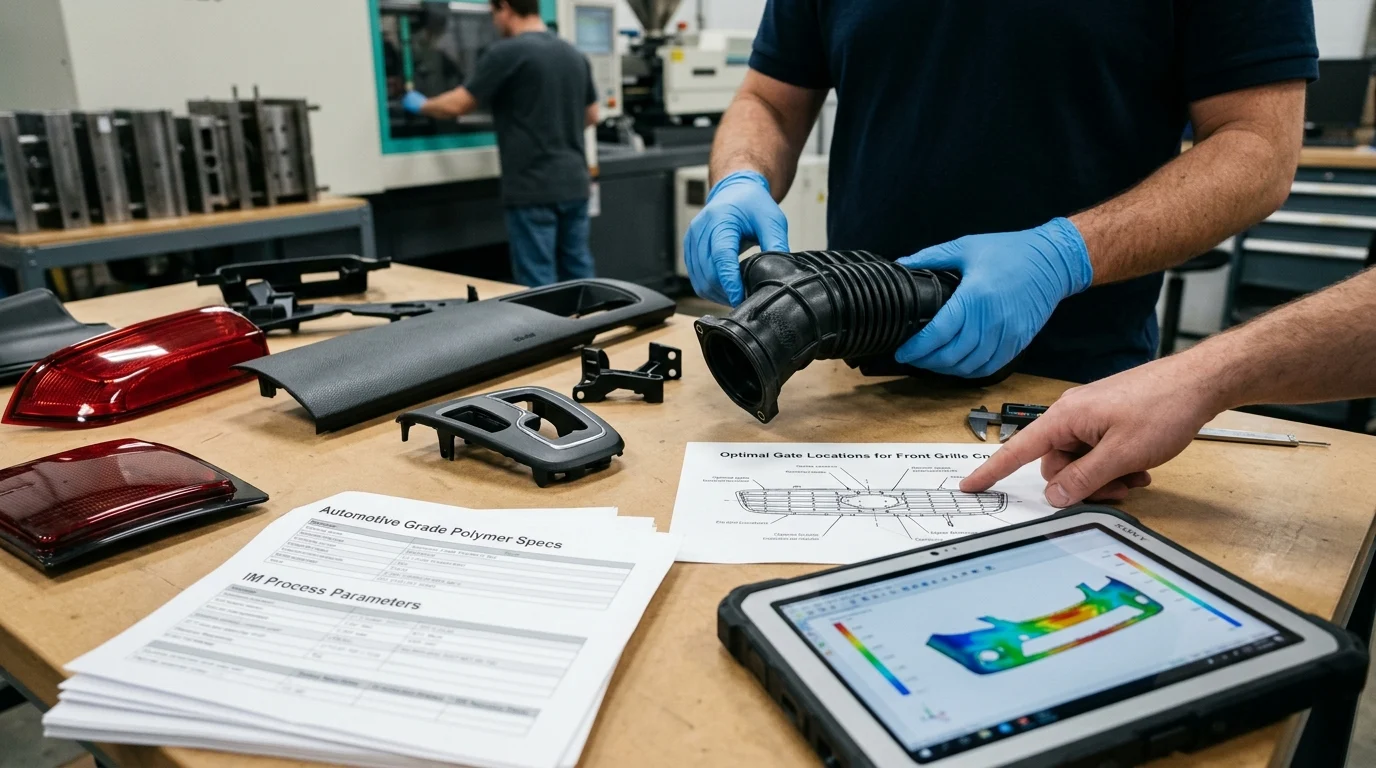
Оптималь җитештерү техникасын билгеләү бәя, җитештерүчәнлек һәм масштабланучанлык арасындагы балансны тәэмин итү өчен бик мөһим. Автомобиль секторы билгеле бер функциональ һәм эстетик таләпләрне канәгатьләндерү өчен стандарт инъекция формалаштыру процессының берничә алдынгы вариантын куллана.
Күп материаллы интеграциядән алып эчке куышлыклар булдыруга кадәр, сайланган формалаштыру чишелеше соңгы өлешнең физик үзлекләрен һәм берәмлек икътисадын турыдан-туры билгели.
Төрле автомобиль кушымталары өчен яраклы процесслар
Гадәти инъекция формалаштыру стандарт кронштейннар һәм корпуслар өчен киң таралган булса да, катлаулы автомобиль детальләре өчен махсуслаштырылган процесслар кирәк. Ике тапкыр кулланыла торган (2K) яки күп тапкыр кулланыла торган формалаштыру бер циклда берничә материалны яки төсне берләштерү өчен киң кулланыла. Бу һава торышына чыдам пломбалар, йомшак тотыныла торган салон төймәләре һәм интеграцияләнгән прокладка җыелмалары җитештерү өчен идеаль, икенчел тоташтыру операцияләрен бетерә.
Газ ярдәмендә инъекцияләү - тагын бер бик нәтиҗәле ысул, аеруча эчке ишек тоткалары һәм конструкция рамкалары кебек калын стеналы компонентлар өчен. Эретмә агымына инерт азот газын кертү юлы белән, бу процесс калын кисәкләрне бушата, материал куллануны 20% тан 30% ка кадәр киметә, цикл вакытын минимальләштерә һәм А класслы өслекләрдә бату эзләре куркынычын кискен киметә.
Эшчәнлек һәм җитештерүчәнлек өчен материал сайлау
Смолен сайлау - детальләрнең эшләвенең нигезе. Полипропилен (PP), арзан бәясе, химик матдәләргә чыдамлыгы һәм бампер фасцияләрендә һәм салон бизәкләрендә бик яхшы эшләве аркасында, иң киң кулланыла торган автомобиль пластикы булып кала. Югарырак бәрелү көче һәм катылыгы таләп ителә торган кушымталар өчен, приборлар панельләре һәм тышкы бизәкләр өчен акрилонитрил бутадиен стирол (ABS) һәм поликарбонат/ABS (PC/ABS) катнашмалары стандарт булып тора.
Капот астындагы кушымталар таләп итәинженерлык дәрәҗәсендәге сумалаларагрессив автомобиль сыеклыкларына һәм көчле җылылык көчәнешенә чыдам. Еш кына 30% тан 50% ка кадәр пыяла җепселләре белән ныгытылган полиамид 66 (PA66) двигатель капкачлары, керү коллекторлары һәм радиатор оч баклары өчен киң кулланыла, чөнки ул 150°C кадәр өзлексез эш температурасында структураның бөтенлеген саклый ала. Дөрес сайлауавтомобиль пластик компонентларыҗылылык үзлекләрен һәм формага китерүчәнлеген тирәнтен аңлауны таләп итә.
Процессны, сумаланы, коралларны һәм бәяләрне чагыштыру
Процесс, сумала һәм коралларның катлаулылыгын аңлау өчен, җитештерүчеләр катгый чыгым-файда анализын үткәрергә тиеш. Түбәндәге таблицада материал һәм процесс сайлау өчен кулланма бирүче гадәти автомобиль сумалаларының чагыштырма үзенчәлекләре күрсәтелгән.
| Материал төре | Автомобильләрнең гадәти кулланылышы | Өзлексез җылылыкка чыдамлык | Чагыштырмача чыгымнар профиле | Төп җитештерүчәнлек билгесе |
|---|---|---|---|---|
| Полипропилен (PP) | Бамперлар, салон бизәкләре, аккумулятор тышлыклары | 100°C кадәр | Түбән | Югары агымлы, ныгытылмаган очракта җимерелүгә дучар була |
| ABS | Анкеталар панеле компонентлары, консоль бизәкләре | 90°C кадәр | Уртача | Бик яхшы өслек бизәлеше, яхшы үлчәмле тотрыклылык |
| PC/ABS катнашмасы | Тышкы рәшәткәләр, конструкциянең эчке өлешләре | 110°C кадәр | Уртача-Югары | Югары бәрелү көче, калып температурасын төгәл контрольдә тотуны таләп итә |
| PA66 (пыяла белән тутырылган) | Сору коллекторлары, сыеклык резервуарлары | 150°C кадәр | Югары | Кораллар өчен абразив, катыртылган корыч калыплар таләп итә |
Кораллар чыгымнары материалның катлаулылыгы белән бергә агрессив рәвештә арта. Пыяла белән тутырылган нейлон кебек югары абразив материаллар өчен катыртылган корыч калыплар кирәк, бу башлангыч капитализацияне арттыра, ләкин калыпның эксплуатация вакытын озайту аркасында детальнең озак вакытлы бәясен киметә.
Сыйфат, таләпләргә туры килү һәм җитештерү тотрыклылыгы
Автомобиль тәэмин итү чылбырында сыйфат - максат кына түгел; ул катгый алшарт. Детальләрнең кимчелеге җыю линиясенең һәлакәтле тукталышына яки кулланучылар кире чакыртып алган очракта зур җаваплылыкка китерергә мөмкин.
Җитештерү тотрыклылыгын саклау катгый процесс контролен, алдынгы метрологияне һәм автомобиль секторы өчен махсус эшләнгән халыкара сыйфат менеджменты кысаларын катгый үтәүне таләп итә.
Чагылыш, бату билгеләре, ялтыравык һәм үлчәм төгәллеге өчен контроль элементлары
Иң еш очрый торган инъекция формалаштыру кимчелекләре - кәкрелек, бату эзләре, ялтыравык һәм кыска атулар - фәнни формалаштыру практикасы ярдәмендә шактый киметелә. Кәкрелек деталь тигез булмаганда барлыкка килә; бу форма эчендә югары конформлы суыту каналларын проектлау һәм тигез куышлык температурасын саклап калу өчен суыткыч агымын көйләү юлы белән контрольдә тотыла. Калын кисемтәләрдәге бату эзләре тоту басымын оптимальләштерү һәм югарыда телгә алынган газ ярдәме формалаштыру кебек ысулларны куллану юлы белән контрольдә тотыла.
Үлчәм төгәллеге бик мөһим, бигрәк тә металл шасси компонентлары яки башка пластик җыелмалар белән кушылырга тиешле детальләр өчен. Автомобильләрнең түземлелеге гадәттән тыш тыгыз, еш кына мөһим беркеткечләр һәм беркетү нокталары өчен ±0,05 мм эчендә төгәллек таләп ителә. Бу кабатланучанлык дәрәҗәсенә ирешү өчен инъекция-формалау машиналарында эрү температурасын, инъекция тизлеген һәм куышлык басымын даими күзәтеп торучы ябык цикллы идарә итү системалары кирәк.
Автомобиль стандартлары, PPAP һәм валидация таләпләре
Автомобиль җитештерүдә таләпләргә туры килү IATF 16949 стандарты белән җайга салына, ул җитешсезлекләрне булдырмауга, үзгәрешләрне киметүгә һәм даими яхшыртуга басым ясый. Тәэмин итүчеләр OEM контрактлары өчен каралыр өчен, бу кысаларда эшләргә тиеш. Бу таләпләргә туры килүнең мөһим компоненты - җитештерү өлешләрен раслау процессы (PPAP).
PPAP тәэмин итүчеләрдән җитештерү процессының заказ бирүченең проектлау ниятен канәгатьләндерүче детальләрне билгеләнгән җитештерү темпы белән даими рәвештә җитештерә алуын раслаучы 1 нче дәрәҗәдән 5 нче дәрәҗәгә кадәрге тулы документлар тапшыруны таләп итә. Моннан тыш, сыйфат өчен тармак стандарты гадәттән тыш түбән ватылу күрсәткечләрен таләп итә, гадәттә дефект күрсәткечләренең Миллионга 50 Детальдән (PPM) түбән булып калуын таләп итә. Валидация протоколларына күпләп җитештерү башланганчы катгый үлчәмле макетлар, материал сертификацияләре һәм мөмкинлекләрне өйрәнү (Cpk > 1.33) керә.
Чыганаклар табу, кораллар белән тәэмин итү һәм чыгымнарны планлаштыру
Автомобиль компонентлары программасының икътисади яктан отышлы булуы акыллы чыганакларны сайлауга һәм чыгымнарны җентекләп планлаштыруга бәйле. Инъекция формалаштыру циклында иң зур башлангыч капитал чыгымнары кораллар белән тәэмин итүне тәшкил итә.
Яхшы структуралаштырылган сатып алу стратегиясе кисәк бәясен генә түгел, ә форманың озак вакыт хезмәт итүен, хезмәт күрсәтү графигын һәм җитештерү партнерының техник осталыгын исәпкә алып, милекчелекнең гомуми бәясен дә бәяли.
Калып дизайнын һәм тәэмин итүче мөмкинлекләрен бәяләү
Калып конструкциясен бәяләү өчен көтелгән җитештерү күләмен һәм сайланган полимерның абразивлыгын анализлау кирәк. Уртача күләмдәге җитештерү яки стандарт PP кебек абразив булмаган сумалалар өчен алдан чыныктырылган P20 корал корычы еш кына җитәрлек, ул ышанычлы рәвештә якынча 300,000 ату бирә. Ләкин, зур күләмдәге йөгерүләр яки пыяла белән тутырылган инженерлык сумалалары өчен кораллар тулысынча чыныктырылган H13 яки S136 корычыннан эшкәртелергә тиеш, ул таркалмыйча 1,000,000 яки аннан да күбрәк циклга чыдам.
Тәэмин итүченең мөмкинлекләре корычны кисү белән генә чикләнми. Компетентлы партнер файдаланачакалдынгы Moldflow симуляция программасыМеталл киселгәнче тутыру үрнәкләрен фаразлау, потенциаль эретеп ябыштыру сызыкларын билгеләү һәм капка урыннарын оптимальләштерү. Тәҗрибәле җитештерүчеләр белән хезмәттәшлек итүавтомобиль пластик компонентларытәэмин итүченең зур тоннажлы пресслар һәм автомобиль үлчәүләре өчен мөһим булган автоматик детальләрне чыгару өчен кирәкле инфраструктурага ия булуын тәэмин итә.
Цитаталау, прототиплаштыру, валидацияләү һәм тизләтү
Бәяләү һәм арттыру этаплары фаразланырлык, ләкин катгый вакыт аралыгы буенча бара. Стандарт автомобиль коралларын әзерләү вакыты гадәттә 4-8 атна арасында була, бу калыпның катлаулылыгына һәм куышлыклар санына бәйле. Калып бәяләре кискен үзгәрергә мөмкин, гади, бер куышлыклы прототип кораллары өчен якынча 10 000 доллардан башлана, ә кайнар йөгерткеч системалары һәм катлаулы өстәмә хәрәкәтләре булган катлаулы, күп куышлыклы җитештерү калыплары өчен 100 000 доллардан артыкка җитә.
Прототиплаштыру еш кына йомшак алюминий кораллар (T1 үрнәкләре) кулланып башкарыла, бу чыныктырылган корыч белән эшләү алдыннан проект геометриясен һәм урнаштыруны раслау өчен эшләнә. T1 үрнәкләре расланганнан соң, процесс валидация сынаулары, процесс мөмкинлекләрен оптимальләштерү һәм, ниһаять, тулы җитештерү тизлегенә контрольдә тотылган тизлек аша үтә. Төгәл чыгымнарны планлаштыру бюджетның артык чыгымнарын булдырмас өчен, бу кабатланучы үрнәк алу һәм көйләү этапларын исәпкә алырга тиеш.
Дөрес формалаштыру чишелешен сайлау
Җитештерү стратегиясен тәмамлау өчен проектның тормыш циклын комплекслы карау кирәк. Универсаль яктан югарырак формалаштыру чишелеше юк; киресенчә, иң яхшы ысул детальләрнең геометриясен, механик таләпләрне һәм икътисади чикләүләрне җентекләп тигезләүдән килеп чыга.
Карар кабул итүчеләр җитештерүнең тимер өчпочмагын даими рәвештә тигезләргә тиеш: тизлек, сыйфат һәм бәя, сайланган процессның башлангыч чыгарудан алып машинаның гомеренең ахырына кадәр нәфис масштаблануын тәэмин итү.
Детальләрнең функциясен, күләмен, бәясен һәм сыйфат максатларын туры китерү
Калыплау чишелешен максатчан профильгә туры китерү өчен, минималь заказ күләмен (MOQ) корал амортизациясе графигы белән чагыштыру кирәк. Мәсәлән, елына 10,000 берәмлек MOQ таләп итә торган автомобиль салон бизәлеше бер куышлы P20 калыпны акларга мөмкин, ә миллионлаган беркеткеч өчен 16 куышлы H13 калып кирәк, бу җайланма бәясен берничә центка кадәр киметә.
| Җитештерү күләме стратегиясе | Гадәти еллык күләм | Өстенлекле корал материалы | Тәкъдим ителгән формалаштыру процессы | Чыгымнарга юнәлтелгән |
|---|---|---|---|---|
| Түбән күләмле / Нишалы транспорт чаралары | < 20,000 берәмлек | Алюминий / P20 корыч | Стандарт инъекция | Алдан корал чыгымнарын минимальләштерү |
| Уртача күләмле / Стандарт комплектацияләр | 20,000 – 100,000 берәмлек | P20 / NAK80 корыч | Стандарт / Газ ярдәме | Коралның гомерен һәм кисәк бәясен тигезләү |
| Югары күләмле / Глобаль платформалар | > 100,000 берәмлек | Катыланган H13 / S136 | Күп куышлыклы / 2K формалаштыру | Цикл вакытын һәм кисәк бәясен минимальләштерү |
Ниһаять, югары сыйфатны тәэмин итүавтомобиль пластик компонентларытәэмин итүчеләрнең иртә катнашуына таяна. Инъекция формалаштыру белгечләрен җәлеп итү ашабашлангыч җитештерү өчен проектлау (DFM) фазасы, OEM җитештерүчеләр кирәксез чыгымнарны киметә, иң яраклы полимер катнашмаларын сайлый һәм озак вакытлы җитештерү тотрыклылыгын гарантияләүче ныклы валидация системасы булдыра ала.
Өстәмә уку:
Төп фикерләр
- Автомобиль пластик компонентлары өчен иң мөһим нәтиҗәләр һәм нигезләмә
- Спецификацияләр, туры килү һәм куркынычларны тикшерү, килешү төзер алдыннан тикшереп карарга кирәк
- Укучылар шунда ук куллана алырлык гамәли киләсе адымнар һәм кисәтүләр
Еш бирелә торган сораулар
Автомобиль пластик компонентлары өчен кайсы инъекция формалаштыру процессы иң яхшысы?
Бу детальгә бәйле. Стандарт калыплау кронштейннарга һәм корпусларга туры килә, 2K калыплау йомшак кагыла торган яки герметик детальләргә туры килә, ә газ ярдәме калын тоткычлар һәм бату эзләре азрак булган рамкалар өчен яхшы эшли.
Автомобиль пластик детальләре өчен нинди материаллар еш кулланыла?
PP җиһазлар һәм бамперлар өчен гадәти кулланыла, ABS яки PC/ABS эчке һәм тышкы күренеш детальләре өчен, ә пыяла белән тутырылган PA66 капот астындагы җылылыкка һәм химик матдәләргә чыдамлы булырга тиешле компонентлар өчен кулланыла.
Инъекция формалаштыру машина авырлыгын ничек киметергә ярдәм итә?
Ул авыррак металл детальләрне инженер полимерлары белән алыштыра һәм детальләрне ныгытырга мөмкинлек бирә. Бу җыю адымнарын киметергә, шул ук вакытта ягулык экономиясен яки электромобильләрнең ассортиментын яхшыртырга ярдәм итә.
PlasticMetalMold автомобиль пластик компонентлары проектларын ничек хуплый ала?
PlasticMetalMold, бигрәк тә югары төгәллекле автомобиль кушымталары өчен, сумала, кораллар һәм формалаштыру процессын детальнең эшләвенә, бизәлешенә һәм бәясенә туры китерергә ярдәм итә ала.
Автомобиль инжекцияләү коралын эшләтеп җибәрү алдыннан нәрсәне тикшерергә кирәк?
Детальләрнең функциясен, сумала дәрәҗәсен, стена калынлыгын, чыдамлылык ихтыяҗларын, өслек бизәлешен һәм җитештерү күләмен раслагыз. DFMны алдан карау кәкреләнүдән, бату эзләреннән һәм кирәксез корал үзгәрешләреннән сакланырга ярдәм итә.
Бастырылган вакыты: 2026 елның 16 июне