
- OEM инъекция формалаштыру бер тапкыр гына ясалган җитештерүдән күбрәк кабатланучанлык, ныклык һәм тәэмин итүнең өзлексезлеге мөһим булганда иң көчле була.
- Сәнәгать пластик детальләре еш кына сыдырма һәм капка конструкцияләрен сайлаудан файда күрә, бу исә кәкрелекне, раковинаны һәм җыю туры килмәвен киметә.
- Яхшы OEM партнеры калып эшкәртүен генә түгел, ә DFM, коралларны сынау, процесс тәрәзәләрен һәм даими җитештерү контролен хуплый.
- Сыйфат һәм таләпләргә туры килү маркетинг таләпләре белән түгел, ә үлчәнә торган стандартлар белән чагыштырылырга тиеш.
- Кораллар һәм формалаштырылган детальләр белән тәэмин итүче бер тәэмин итүче координация чыгымнарын киметергә һәм җибәрү вакытын тизләтергә мөмкин.
Сәнәгать кушымталары өчен OEM инъекция формалаштыру сатып алучыга төгәл, чыдам һәм масштабланырлык, толерантлык һәм процесс тотрыклылыгы кебек стандартларга туры китереп тикшерелергә мөмкин булган сәнәгать пластик детальләре кирәк булганда иң кыйммәтлесе.ISO 20457:2018һәм үлчәмле тикшерү ысуллары, мәсәлән,Үлчәмле үлчәүләр буенча NIST күрсәтмәсеСәнәгать программаларында яхшы идарә ителгән калып меңләгәннән миллионлаган циклны тәэмин итә ала, ә начар туры китерелгән дизайн кабатланучы калдыкларга, җыю тоткарлыкларына һәм яңадан эшләүгә китерергә мөмкин. Чыганаклар эзләү командалары өчен төп сорау инъекция формалаштыруның яраклы булу-булмавы түгел, ә OEM инъекция формалаштыру чишелеше материалны, коралларны, валидацияне һәм тулыландыруны чын куллану очрагы тирәсендә туры китерә алу-алмавы.
Ни өчен OEM инъекция формалаштыру чишелешләре сәнәгать пластик детальләре өчен мөһим
OEM инъекция формалаштыруның иң зур өстенлеге - кабатланырлык җитештерү, ул күләм арткан саен яхшыра, чыгымнарны киметә.
Сәнәгать сатып алучылар гадәттә беренче чиратта детальләрнең эшләве турында, икенче чиратта берәмлек бәясе турында кайгырталар, чөнки җыю яки куллану вакытында ватыла торган арзан деталь чын системада кыйммәткә төшә.
Инъекция ярдәмендә калыплау, бигрәк тә, корпуслар, каплагычлар, кронштейннар, тоташтыргычлар, саклагычлар һәм конструкция компонентлары өчен көчле, чөнки геометрия озак җитештерү чорында да бер үк булып калырга тиеш.
Ул шулай ук продукт гаиләләре уртак платформаны уртаклашкан проектларга да туры килә, чөнки бер калып стратегиясе контрольдә тотылган кертем яки куышлык үзгәрешләре белән берничә SKUны хуплый ала.
Тәэмин итү модельләрен чагыштыручы сатып алучылар өчен, сайтныңпластик инъекция формалары эремәләре, пластик корпус калып вариантлары, һәмпластик детальләрне заказ буенча хезмәт күрсәтүкораллар һәм формалаштырылган чыгыш гадәттә бер эш процессында ничек бәйләнгәнлеге өчен.
Сәнәгать кушымталары өчен OEM инъекция формалаштыруның төп өстенлекләре
OEM инъекция формалаштыруы инженерлык контролен җитештерүнең кабатланучанлыгы белән берләштерү юлы белән сәнәгать чыганакларын яхшырта.
Бу комбинация мөһим, чөнки сәнәгать пластик детальләре җитештерүдә куллану өчен кабул ителгәнче, еш кына механик һәм визуаль таләпләрне үтәргә тиеш.
| Файда | Сәнәгать йогынтысы | Гадәти үлчәнә торган нәтиҗә | Иң мөһиме кайда |
|---|---|---|---|
| кабатланырлык | Детальләр арасындагы тотрыклы үлчәмнәр | Мөһим үлчәмнәрдә Cp/Cpk күзәтү кебек мөмкинлек максатлары | Җыю интерфейслары, йозак үзенчәлекләре, герметик өслекләр |
| Корал нигезендә масштаблау | Кораллар тикшерелгәннән соң югары җитештерүчәнлек | Процесс көйләүдән соң һәр деталь өчен цикл вакыты кыскарак | Күпләп җитештерү, тулыландыру, күп SKU тәэмин итү |
| Дизайн интеграциясе | Детальләр, формалар һәм процесслар бергәләп оптимальләштерелгән | Деформация, бату эзләре һәм ялкынлану куркынычы түбәнрәк | Төгәл корпуслар, каплагычлар һәм кронштейннар |
| Материалның сыгылмалылыгы | Эшчәнлек ихтыяҗларына туры китерелгән сумала | Яхшырак тәэсиргә, җылылыкка яки химик матдәләргә чыдамлык | Сәнәгать корпуслары, саклагыч кабыклар, җайланмалар |
Сәнәгать сатып алучыларының OEM инъекция формаларын сайлавының беренче сәбәбе - кабатланучанлык, чөнки расланган процесс күп кенә кулдан ясалган альтернативаларга караганда озын юлларда шул ук геометрияне яхшырак саклый ала.
Икенче сәбәп - масштабланучанлык, чөнки корал тотрыклы булгач, күләм арткан саен, детальнең чик бәясе сизелерлек кими, бигрәк тә кабатланучы ихтыяҗлы программалар өчен.
Дизайн интеграциясе - өченче сәбәп, чөнки OEM командалары җитештерү башланганчы стена калынлыгын, кабыргаларны, тарту почмагын, капка позициясен һәм суыту схемасын көйли ала, ә эшләтеп җибәргәннән соң җитешсезлекләрне ачыклау урынына.
Материалның сыгылмалылыгы - дүртенче сәбәп, чөнки сәнәгать пластик детальләре өчен мохиткә карап ялкынга чыдамлык, ультрафиолет нурларына чыдамлык, бәрелү көче яки үлчәм тотрыклылыгы кирәк булырга мөмкин.
OEM инъекция формалаштыру сәнәгать күрсәткечләре максатларын ничек хуплый
Иң яхшы OEM инъекция формалаштыру чишелешләре гомуми вәгъдәләр түгел, ә үлчәнә торган эшчәнлек максатлары тирәсендә төзелгән.
Сатып алучы өчен бу тәэмин итүчедән рәсемнәрне тикшерелгән үлчәмле контроль, кабул ителә торган өслек сыйфаты һәм тотрыклы цикл тәртибе булган детальләргә үзгәртә аламы дип сорау дигәнне аңлата.
Калып дизайнында,ASTM стандартларыматериалларны сынау ысулларын билгеләү өчен еш кына клиент спецификацияләре белән бергә кулланыла, ә процесс квалификациясен субъектив тикшерү урынына чын җитештерү мәгълүматлары белән бәйләргә мөмкин.
Гамәли мисал - идарә итү җайланмасы яки саклагыч тышлык өчен кулланыла торган ПК корпусы, анда үтә күренмәлелек, бәрелүгә чыдамлык һәм туры килү бер үк вакытта мөһим.
Поликарбонат гадәттә сайлана, чөнки аның тартуга ныклыгы якынча 60-70 МПа тәшкил итә, һәм аның Izod тәэсир итү күрсәткечләре күп кенә товар пластикларына караганда сизелерлек югары, бу аны таләпчән тышлыклар һәм саклагычлар өчен яраклы итә, дип хәбәр ителә төп сумала җитештерүчеләрнең материал мәгълүматлары һәм ASTM стандартларында билгеләнгән сынау ысуллары.
Үлчәмнәрне тикшерү өчен, күп кенә сәнәгать командалары метрология күрсәтмәләренә нигезләнгән координатларны үлчәү һәм тикшерү практикасына мөрәҗәгать итәләр.NIST, бигрәк тә мөһим үзенчәлекләр җыюга, герметизацияләүгә яки куркынычсызлыкка тәэсир иткәндә.
| Сәнәгать таләбе | OEM инъекция формалаштыру җавабы | Гадәти инженерлык рычагы | Нәтиҗә |
|---|---|---|---|
| Урнаштыру һәм җыю | Кыскаруны һәм критик үлчәмнәрне контрольдә тоту | Куышлык компенсациясе, капка урнашуы, суыту балансы | Түбәнрәк җыю стрессы һәм яңадан эшләү |
| Тышкы кыяфәтнең тотрыклылыгы | Өслекнең бизәлешен һәм агым тәртибен тотрыклыландыру | Материалны киптерү, калыпны ялтырату, җилләтү | Азрак кимчелекләр һәм төс үзгәрүчәнлеге |
| Конструкция ныклыгы | Йөк юлларын ныгыту | Кабыргалар, босслар, стена күчешләре | Артык материалсыз яхшырак катылык |
| Тәэмин итүнең өзлексезлеге | Кораллар һәм запас частьләр стратегиясен планлаштыру | Техник хезмәт күрсәтү графигы, калып компонентлары | Эштән туктау куркынычы кимү |
Сәнәгать сатып алучылары өчен чын эшчәнлекнең артуы бер тиз цикл түгел, ә планлаштыру, складка урнаштыру һәм даими янгын сүндермичә җибәрү мөмкинлеге бирә торган фаразланырлык җитештерү вакыты.
OEM инъекция формалаштыру һәм альтернатив җитештерү ысуллары
OEM инъекция формалаштыру һәрвакытта да дөрес сайлау түгел, ләкин деталь күләме, кабатланучанлык һәм геометрия катлаулылыгы кисешкәндә, ул иң көчле вариантка әйләнә.
Механик эшкәртү белән чагыштырганда, инъекция ярдәмендә калыплау гадәттә масштаблы рәвештә күпкә түбәнрәк бәя тәкъдим итә, ләкин ул алдан кораллар сатып алуны һәм дизайнны җентекләбрәк раслауны таләп итә.
3D бастыру белән чагыштырганда, инъекция формалаштыру гадәттә акрынрак башлана, ләкин җитештерү күләме өчен күпкә экономиялерәк һәм тотрыклырак.
Термоформалаштыру белән чагыштырганда, инъекция формалаштыру гадәттә кабыргалар, босслар, клиплар һәм ябык геометрия өстеннән яхшырак контроль бирә.
| Метод | Иң яхшысы | Көч | Чикләү | Гадәти сәнәгать кулланылышы |
|---|---|---|---|---|
| OEM инъекция формалаштыру | кабатланырлык пластик детальләр | Югары масштабланучанлык һәм өлешләрнең тотрыклылыгы | Коралларны әзерләү вакыты һәм башлангыч бәясе | Корпуслар, каплагычлар, кронштейннар |
| CNC эшкәртү | Түбән күләмле каты детальләр | Дизайнны тиз үзгәртү | Бер өлеш өчен югарырак бәя | Җайланмалар, прототиплар, кечкенә партияләр |
| 3D бастыру | Иртә валидация | Тиз итерация | чикләнгән җитештерү икътисады | Яраклылыкны тикшерү, үрнәкләрне эшләү |
| Термоформалаштыру | Зур юка стеналы кабырчыклар | Түбәнрәк кораллар катлаулылыгы | Геометрик ирек азрак | Панельләр, лотоклар, корпуслар |
Әгәр дә сезнең детальгә клиплар, эчке босслар, кабель маршрутлаштыру функцияләре яки контрольдә тотылган стена күчешләре кирәк булса, OEM инъекция формалаштыру гадәттә формалаштыру яки эшкәртүгә караганда сәнәгатьләштерү җиңелрәк.
Әгәр дә сезнең деталь гади геометрия һәм бик аз күләм таләп итсә, башка ысул экономиялерәк булырга мөмкин.
Шуңа күрә җитди тәэмин итүче проект туктатылганнан соң түгел, ә кораллар башланганчы процесс маршрутларын чагыштырырга тиеш.
Сәнәгать пластик детальләре өчен OEM инъекция формалаштыруда материал сайлау
Материал сайлау - уңышка яки уңышсызлыкка китерә торган иң зур факторларның берсе.
Сәнәгать пластик детальләре сирәк ватыла, чөнки сумала исеме генә дөрес түгел; алар сумала, стена дизайны һәм йөкләнеш мохите бергә каралмаганга күрә ватыла.
Гадәти смола гаиләләренә баланс һәм эшкәртү өчен ABS, бәрелүгә чыдамлык һәм үтә күренмәлелек өчен PC, химик чыдамлык һәм сыгылучанлык өчен PP, ныклык һәм тузуга чыдамлык өчен PA һәм электр һәм үлчәм күрсәткечләре өчен PBT керә.
Сәнәгать корпуслары өчен, тышкы кыяфәт һәм бәрелү көче мөһим булган очракта, еш кына PC һәм PC/ABS вариантлары кулланыла.
Конструкция кыскычлары яки йөк күтәрүче кронштейннар өчен, дымлылыкка һәм сыгылуга бәйле таләпләргә карап, PA яки пыяла белән тутырылган маркалар кулайрак булырга мөмкин.
Гадәти мәгълүматлар буенча, пыяла белән тутырылган нейлон катылыкны сизелерлек арттыра ала, ләкин ул шулай ук формаларның кысылу үзгәрүен һәм тузуын арттырырга мөмкин, шуңа күрә компромисс фаразлау урынына проектланган булырга тиеш.
| Материал | Якынча сузылу ныклыгы | Төп өстенлек | Сак булыгыз | Гадәти сәнәгать өлеше |
|---|---|---|---|---|
| ABS | 35-45 МПа | Чыгымнар һәм эшкәртү мөмкинлеге арасында яхшы баланс | Инженерлык сумалаларына караганда түбәнрәк җылылыкка чыдамлык | Каплагычлар, бизәкләр, саклагыч кабыклар |
| PC | 60-70 МПа | Югары бәрелүгә чыдамлык һәм үтә күренмәлелек | Яхшы киптерү һәм процессны контрольдә тоту кирәк | Үтә күренмәле саклагычлар, приборлар тәрәзәләре |
| PP | 25-35 МПа | Химик каршылык һәм түбән тыгызлык | Түбән катылык | Контейнерлар, капкачлар, файдалы өлешләр |
| PA6 | 50-80 МПа | Ныклык һәм тузуга чыдамлык | Дым сеңдерү үлчәмнәргә тәэсир итә | Клиплар, шестернялар, кронштейннар |
Сәнәгать сатып алулары өчен сорау кайсы сумаланың кәгазьдә иң нык булуы түгел, ә кайсысы җылылык, тибрәнү, химик матдәләр һәм йөкләнеш кебек чын мохиттә тотрыклы булып калуы.
Шуңа күрә OEM инъекция формалаштыру чишелешләре бәя бирү процессының бер өлеше буларак материаллар буенча консультацияне үз эченә алырга тиеш.
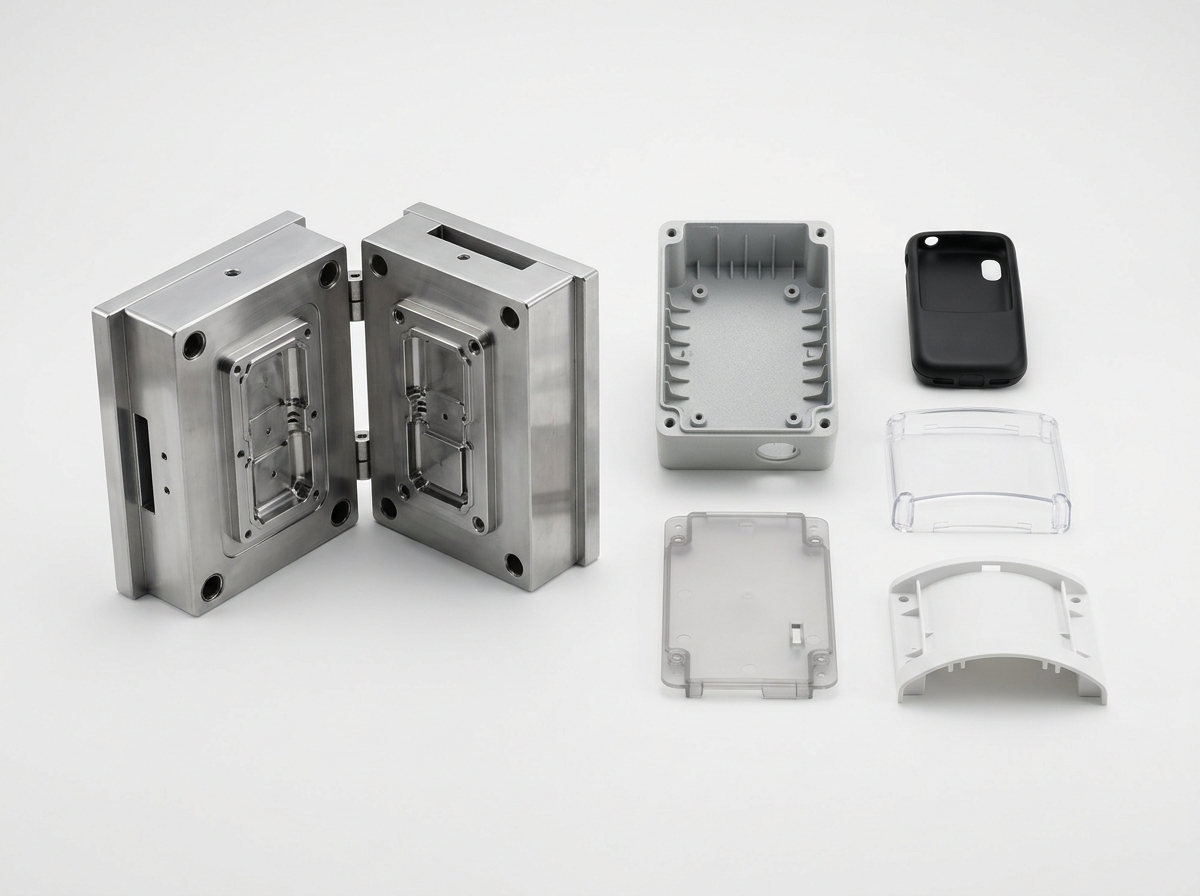 Корал сыйфаты OEM инъекция формалаштыру бәясен ничек үзгәртә
Калып - процесс, чөнки корал сыйфаты детальләрнең сыйфатына, циклның тотрыклылыгына һәм хезмәт күрсәтү бәясенә турыдан-туры тәэсир итә.
Сәнәгать программаларында, үлчәмнәре төгәл, ләкин начар суытылган калып, кәкреләнү, бату яки тотрыксыз кысылу аркасында калдыклар барлыкка китерергә мөмкин.
Шулай ук, беренче көнне үк идеаль күренгән ялтыратылган куышлык, әгәр җилләтү, чыгару яки тузу нокталары күп күләмдә куллану өчен планлаштырылмаган булса, чыгымнар проблемасына әйләнергә мөмкин.
Шуңа күрә калыпларны эшләү гадәттә DFM тикшерүен, агым анализын, сынау инъекцияләрен һәм массакүләм җитештерү өчен раслау алдыннан төзәтү көйләүләрен үз эченә алырга тиеш.
Күп кенә тәҗрибәле OEM тәэмин итүчеләре шулай ук запас өстәмәләр, эжектор штифтлары һәм башка тузу детальләрен дә планлаштыралар, шуңа күрә җитештерү линиясе гадәти техник хезмәт күрсәтүдән соң тиз торгызыла ала.
Бу, бигрәк тә, бер тапкыр гына проектны тәмамлау урынына өзлексез тулыландыруга таянган сәнәгать клиентлары өчен мөһим.
| Корал элементы | Ни өчен бу мөһим | Игътибарсыз калдырылган гадәти уңышсызлык | Бизнес эффекты |
|---|---|---|---|
| Суыту схемасы | Цикл вакытын контрольдә тота һәм балансны киметә | Варпаж һәм озын цикллар | Югарырак бәя һәм тотрыксыз деталь геометриясе |
| Капка дизайны | Форма агымы һәм эретеп ябыштыру сызыгы тәртибе | Зәгыйфь урыннар яки косметик таплар | Түбән ныклык һәм тышкы кыяфәт сыйфаты |
| Вентиляция | Тотылган һаваны чыгарырга мөмкинлек бирә | Пешкән урыннар яки кыска инъекцияләр | Скрап һәм яңадан эшләү |
| Эзәр чыгару системасы | Зыян китермичә детальләрне чыгара | Стресслы агарту яки деформация | Өслек кимчелекләре һәм кире кайтулар |
Коралларның сыйфаты озакка сузыла, чөнки форманы төзәтүгә сарыф ителгән һәр җитештерү сәгате сатуга яраклы детальләрне җитештермәү белән бер сәгатькә тигез.
Сәнәгать сатып алучылары өчен бу коралларны тикшерүне финанс карары итә, инженерлык карары гына түгел.
Сатып алу төркемнәре OEM инъекция формалаштыру тәэмин итүчесен сайлаганчы нәрсә сорарга тиеш
Дөрес тәэмин итүчене бары тик тәкъдим ителгән берәмлек бәясе буенча гына түгел, ә процессны контрольдә тоту, коммуникация һәм җитештерү дисциплинасына карап бәяләргә кирәк.
Беренче файдалы адым - соңгы раслау алдыннан тәэмин итүчедән рәсемнәрне, үрнәкләрне, калып сынауларын һәм инженерлык үзгәрешләрен ничек эшкәртүен сорау.
Аннары аларның критик үлчәмнәрне ничек үлчәүләрен һәм документлаштыруларын, материалларны ничек күзәтүне һәм вакыт узу белән кабатланган заказларны ничек хуплауларын сорагыз.
Чикара буйлап сәнәгать программалары өчен җавап бирү тизлеге һәм документлаштыру сыйфаты, бигрәк тә җибәрү тәрәзәләре тыгыз булганда, эшкәртү мөмкинлеге кебек үк мөһим булырга мөмкин.
- Тәэмин итүче коралны кисү алдыннан рәсемнәрне карап чыга һәм җитештерүдә мөмкин булган үзгәрешләрне тәкъдим итә аламы?
- Төп үлчәмнәр һәм косметика критерийлары буенча тикшерү нәтиҗәләрен документлаштыра аламы?
- Ул сынау отчетларын, үрнәкләрне раслауны һәм үзгәрешләрне күзәтүне хуплыймы?
- Ул кабатланган заказлар һәм күп куышлы кораллар буенча даими нәтиҗәне саклый аламы?
- Запас частьләрне планлаштыру һәм калыпка хезмәт күрсәтү буенча күрсәтмәләр бирәме?
Күп категорияле тәэмин итүче аша сатып алучылар еш кына координация нәтиҗәлелегенә ирешәләр, бигрәк тә бер проекттан берничә продукт гаиләсе кирәк булганда.
Сез сайт аша киңрәк чыганаклар структурасының ничек эшләвен күрә аласызпластик кабык форма битеһәмOEM һәм ODM хезмәтләренең гомуми күзәтүе.
OEM инъекция формалаштыру өчен чынбарлыктагы сәнәгать куллану очраклары
Сәнәгать OEM инъекция формалаштыру детальнең эшләнгән кебек күренүенә түгел, ә функциональ проблеманы кабат-кабат хәл итәргә тиешле очракта иң нәтиҗәле була.
Электр җиһазларында ул еш кына керү һәм җыю тизлеген саклап калып, электр үткәргечләрен саклый торган корпуслар өчен кулланыла.
Көйләү системаларында ул берничә җитештерү партиясенә туры килергә тиешле алгы өлешләрне, тышлыкларны һәм эчке терәкләрне җитештерә ала.
Завод җиһазларында механик көчәнешкә һәм көндәлек эшкәртүгә чыдам булырга тиешле саклагычлар, кронштейннар һәм оператор интерфейсы детальләре еш очрый.
Кулланучыга юнәлтелгән сәнәгать продуктларында, мәсәлән, акыллы җайланмаларда яки күчмә җиһазларда, тышкы кыяфәт һәм структура мөһим, шуңа күрә компьютер яки компьютер/ABS корпуслары еш кына проектлау этабында ук карала.
Бу кушымталар өчен, OEM инъекция формалаштыру вариацияләрне киметү, яхшырак туры килүне тәэмин итү һәм чыгаруда катнашкан аерым тәэмин итүчеләр санын киметү юлы белән кыйммәт өсти.
Бу, бигрәк тә, проект калыпны да, формалаштырылган продуктны да үз эченә алганда мөһим, чөнки бер үк инженерлык командасы ике этапны да идарә иткәндә, дизайн максаты яхшырак сакланырга мөмкин.
OEM инъекция формалаштыруның бәясен киметә торган еш очрый торган хаталар
Күпчелек кыйммәтле калыплау проблемалары калып ясалганчы ук башлана.
Иң еш очрый торган хата - стена калынлыгын, тарту почмагын, астын кисү стратегиясен яки материалның үзенчәлеген расламыйча, конструкцияне туңдыру.
Икенче хата - җылылык, химик матдәләр яки йөкләнеш таләпләрен тикшермичә, бәясенә генә нигезләнеп сумала сайлау.
Өченче хата - тикшерү критерийлары буенча килешмәү, бу тышкы кыяфәт яки форма һәр як тарафыннан төрлечә бәяләнгәндә бәхәсләр тудыра.
Дүртенче хата - коралларны үзгәртү өчен вакытны киметеп бәяләү, бигрәк тә проект графигы инде кыскарган булса.
- CAD моделе автоматик рәвештә формага әзер дип уйламагыз.
- Йөкләнешне һәм мохитне билгеләгәнче, материал сайламагыз.
- Сынау вакытында кире элемтә һәм төзәтү циклларын калдырмагыз.
- Зур күләмле программалар өчен запас частьларны һәм техник хезмәт күрсәтүне планлаштыруны игътибарсыз калдырмагыз.
Бу хаталар булдырылмаганда, OEM инъекция формалаштыруын икътисади һәм оператив яктан аклау күпкә җиңелрәк була.
OEM инъекция формалаштыру тәэмин итүчеләрен объектив рәвештә ничек чагыштырырга
Иң яхшы чагыштыру презентациягә түгел, ә дәлилләргә нигезләнә.
Сатып алулар төркеме тәэмин итүчеләрне инженерлык ярдәме, үрнәк сыйфаты, элемтә тизлеге, кораллар белән эшләү тәртибе һәм эшләтеп җибәргәннән соңгы тотрыклылык буенча бәяли ала.
| Бәяләү коэффициенты | Нәрсәне тикшерергә | Сорау өчен дәлилләр | Ни өчен бу мөһим |
|---|---|---|---|
| Инженерлык ярдәме | DFM һәм материаллар буенча киңәшләр | Кызыл сызык белән сызылган рәсемнәр, процесс буенча тәкъдимнәр | Кораллар куллану алдыннан кабат эшләүне киметә |
| Сыйфат системасы | Тикшерү һәм күзәтү мөмкинлеге | Отчет үрнәге, контроль планы, партия язмалары | Кабатланучанлыкка ышанычны арттыра |
| Кораллар белән эшләү мөмкинлеге | Калып дизайны һәм хезмәт күрсәтү планы | Инструмент рәсемнәре, запас частьләр исемлеге | Озак вакытлы җитештерүне хуплый |
| Аралашу | Җавап бирү тизлеге һәм ачыклыгы | Электрон почта аша җибәрү, очрашу язмалары | Очышны тоткарлау куркынычын киметә |
Әгәр тәэмин итүче детальнең ничек ясалачагын, үлчәнәчәген һәм ничек хезмәт күрсәтеләчәген аңлата алса, ул гадәттә бәясен генә әйтүчегә караганда ышанычлырак була.
Бу - сәнәгать чыганакларында чын OEM инъекция формалаштыру партнерының гамәли өстенлеге.
OEM инъекция формалаштыру иң югары инвестиция кереме биргәндә
OEM инъекция формалаштыру, гадәттә, күләмнәр уртача яки югары булганда, геометрия кабатланырлык булганда һәм ватылу бәясе югары булганда иң югары табыш бирә.
ROI шулай ук деталь продукт гаиләсенең бер өлеше булганда көчлерәк, чөнки бер калып стратегиясе берничә соңгы продуктка яки яңартуга хезмәт итә ала.
Мәсәлән, берничә SKU арасында уртак архитектурасы булган платформа корпусы бер тапкыр кулланыла торган декоратив детальгә караганда корал чыгымнарын тизрәк аклый ала.
ROI күрсәткечләренең тагын бер югары булуы очрагы - деталь сәнәгатьтә кулланылганда һәм вакыт узу белән тотрыклы булып калырга тиеш, чөнки кимчелекләр күрсәткечләре гарантия һәм җыю бәясен киметә.
Бу сценарийларда чын экономия азрак тукталышлар, азрак кире кагылган детальләр һәм азрак инженерлык үзгәрешләре аркасында килә.
Күп кенә сәнәгать сатып алучылар өчен бу, мөмкин кадәр түбән бәядән детальләр сатып алуга караганда, кыйммәтрәк.
Ачык җитештерү фикер алышуларында җитештерүчәнлекне арттыру еш кына калдыкларны киметү һәм процесс тотрыклылыгы тирәсендә үткәрелә; монда да шул ук логика кулланыла, анда яхшырак кораллар һәм процесс контроле металлолом һәм яңадан эшләү басымын киметә.
OEM инъекция формалаштыру эретмәләре турында еш бирелә торган сораулар
Сәнәгать җитештерүендә OEM инъекция формалаштыру нәрсә ул?
OEM инъекция формалаштыру - җитештерү моделе, анда тәэмин итүче форманы проектлый һәм җыя, аннары сәнәгать куллануы өчен сатып алучының спецификациясенә туры китереп пластик детальләр җитештерә.
Ни өчен сәнәгать сатып алучылар пластик детальләр өчен инъекция формалаштыруны өстен күрәләр?
Сәнәгать сатып алучылар аны өстен күрә, чөнки ул кабатланучанлык, масштабланырлык чыгару һәм кабыргалар, босслар, клиплар һәм корпуслар кебек катлаулы функцияләрне яхшырак контрольдә тоту мөмкинлеге бирә.
Сәнәгать пластик детальләре өчен иң еш очрый торган материаллар нинди?
ABS, PC, PP, PA һәм PBT - киң таралган сайлау, аларны сайлау бәрелүгә, җылылыкка, химик матдәләргә чыдамлыкка, катылыкка һәм бәягә бәйле.
Коралларның сыйфаты детальләрнең сыйфатына ничек тәэсир итә?
Кораллар сыйфаты суыту балансына, агым үз-үзен тотышына, чыгаруга һәм җилләтүгә тәэсир итә, болар барысы да җимерелүгә, ялтырауга, өслекнең бизәлешенә һәм цикл тотрыклылыгына тәэсир итә.
OEM инъекция формалаштыру тәэмин итүчесен раслау алдыннан нәрсә сорарга кирәк?
DFM ярдәме, материаллар буенча күрсәтмәләр, сынау отчетлары, тикшерү язмалары, запас частьләрне планлаштыру һәм кабат җитештерүне ничек идарә итүләре турында сорагыз.
OEM инъекция формалаштыру аз күләмле проектлар өчен яхшымы?
Бу мөмкин, ләкин деталь катлаулы булмаса, дизайн билгеле булмаса яки программа соңрак масштабланыр дип көтелмәсә, коралларга инвестицияләрне аклау гадәттә авыррак.
OEM инъекция формалаштыру проектында куркынычны ничек киметергә?
Дизайнның җитештерүчәнлеген раслау, үлчәү критерийлары буенча алдан килешү, материалны реаль шартларда сынау һәм сатуга чыгару алдыннан калыпка хезмәт күрсәтүне планлаштыру аша куркынычны киметегез.
Кыскасы, OEM инъекция формалаштыру чишелешләре сәнәгать кушымталары өчен кыйммәтле, чөнки алар дизайн, кораллар, материал сайлау һәм процесс белән идарә итүне бер кабатланырлык системага берләштерә.
Бу система дөрес идарә ителгәндә, сәнәгать пластик детальләрен эшләтеп җибәрү җиңелрәк, аларны тулыландыру җиңелрәк һәм вакыт узу белән аларның тотрыклылыгын саклау җиңелрәк була.
Сатып алу төркемнәре өчен иң яхшы нәтиҗә - түбәнрәк бәя генә түгел, ә беренче үрнәктән алып озак вакытлы җитештерүгә кадәр продуктның фаразланырлык тормыш циклы.
Дэвид Чен
Бастырылган вакыты: 2026 елның 13 сентябре