
- Инъекция ярдәмендә калыплау масштаблы рәвештә берәмлек бәясен киметә, чөнки кораллар бәясе зур җитештерү этапларына бүленә.
- Ул кыска цикл вакыты, автоматик кабатланучанлык һәм фаразлап була торган сыйфат контроле аша күпләп җитештерү нәтиҗәлелеген яхшырта.
- Детальләр дизайны, калып дизайны һәм материал сайлау процессның тиз нәтиҗә бирүен яки яшерен үзгәртеп эшләүне билгели.
- Стандартлар, мәсәләнISO 20457:2018һәмASTM D4101пластик детальләр һәм материаллар өчен эшчәнлек көтелгән нәтиҗәләрне билгеләргә ярдәм итә.
- Сатып алучылар өчен нәтиҗәлелеккә иң тиз юл, гадәттә, бер эш процессында дизайнны карауны, сынауларны һәм тотрыклы массакүләм җитештерүне хуплый алырлык тәэмин итүче.
Инъекция формалаштыру яхшыракүпләп җитештерүюгары кабатланучанлыклы коралларны контрольдә тотыла торган процесс параметрлары белән берләштерү юлы белән нәтиҗәлелек, шуңа күрә ул үзәк булып калапластик җитештерүэлектроника, җиһазлар, сәнәгать корпуслары һәм кулланучы товарлары өчен. Процесс масштаб өчен эшләнгән: гадәти калып катгый процесс контроле белән меңләгән тапкыр бер үк деталь формасын ясый ала, һәм үлчәм сыйфатын танылган түземлелекләр белән чагыштырып тикшерергә мөмкин, мәсәлән,ISO 20457:2018Заказ буенча корпуслар яки OEM компонентларын сатып алучы командалар өчен чын сорау инъекция формалаштыру тизлеге түгел, ә форманың, материалның һәм җитештерү планының еллык күләмгә ни дәрәҗәдә туры килүе.
Тәэмин итүчеләрне чагыштыручы сатып алучылар өчен, эчке продукт күләме машина тоннасы кебек үк мөһим. Әгәр дә сез бәялисез икәнпластик инъекция формалары эремәләре, пластик кабык форма вариантлары, яки3D калып эшләү, нәтиҗәлелек турында сөйләшү һәрвакыт кораллар дизайны, сынаулар буенча кире элемтә тизлеге һәм тәэмин итүченең прототип раславыннан тотрыклы җитештерүгә ничек тиз күчә алуын үз эченә алырга тиеш. Күп проектларда бу күчү машинаның үзеннән күбрәк массакүләм җитештерүнең чын бәясен билгели.
Ни өчен инъекция формалаштыру күп кенә башка пластик җитештерү ысулларыннан яхшырак
Инъекция ярдәмендә калыплау нәтиҗәле, чөнки ул инженерлык чыгымнарын җитештерү чыгымнарыннан аера.Калыпны эшләү кыйммәт, ләкин расланганнан соң, һәр өстәмә детальне кабатланырлык эзлеклелек белән ясарга мөмкин: пластиклаштырылган материал кертелә, төрелә, суытыла, чыгарыла һәм кабатлана.
Бу конструкция күпләп җитештерү өчен идеаль. Механик эшкәртү яки кул белән ясау белән чагыштырганда, процесс һәр деталь өчен азрак хезмәт һәм оператор катнашуын таләп итә. Күп формалаштыру ысуллары белән чагыштырганда, ул шулай ук стена калынлыгын, өслекнең бизәлешен һәм үзенчәлекләрнең кабатлануын яхшырак контрольдә тотарга мөмкинлек бирә.
Нәтиҗәлелекнең артуы, аеруча, продуктны шул ук геометрия белән зур күләмдә җитештерергә кирәк булганда ачык күренә. Кулланучылар электроникасы корпуслары, җиһазлар өчен тышлыклар һәм сәнәгать корпуслары еш кына тотрыклы урнашуга, визуаль тотрыклылыкка һәм тиз тулыландыруга бәйле. Бу ихтыяҗлар инъекция формалаштыру белән турыдан-туры туры килә.
| Җитештерү ысулы | Гадәти көч | Гадәти чикләү | Күпләп җитештерү өчен иң яхшысы |
|---|---|---|---|
| Инъекция формалаштыру | Югары кабатланучанлык, масштабта берәмлек бәясе түбән | Кораллар бәясе һәм аларны әзерләү вакыты | Бик югары |
| CNC эшкәртү | Югары төгәллек һәм сыгылмалылык | Бер деталь өчен цикл озынрак, хезмәт хакы югарырак | Түбәннән уртачага кадәр |
| Вакуум формалаштыру | Түбәнрәк корал бәясе | Чикләнгән детальләр һәм калынлык контроле | Уртача |
| 3D бастыру | Тиз прототиплаштыру һәм катлаулы формалар | Зур күләмнәр өчен әкрен | Түбән |
Шуңа күрә, детальләрнең консистенциясен бозмыйча, пластик җитештерү нәтиҗәлелеген ничек яхшыртырга дигән сорауны эзләүчеләр еш кына инъекция ярдәмендә формалаштыруга өстенлек бирелә. Бу ысул тизрәк кенә түгел, ә кабатланырлык чыгару өчен структура ягыннан яхшырак туры килә.
Инъекция формалаштыру гамәлдә массакүләм җитештерү нәтиҗәлелеген ничек яхшырта
Иң зур нәтиҗәлелек артуы циклның кабатланучанлыгыннан килә.Процесс тәрәзәләре бикләнгәннән соң, җитештерү камерасы детальләрне ату күләме, суыту вакыты һәм чыгару үз-үзен тотышы буенча чикләнгән үзгәрешләр белән чыгара ала.
Бу мөһим, чөнки кечкенә процесс тайпылышлары зур югалтуларга китерергә мөмкин. Бераз кәкре корпус җыюда уңышсыз булырга мөмкин. Сынау вакытында зәгыйфь эретеп ябыштыру сызыгы ярылырга мөмкин. Косметик кимчелек металлоломга яки яңадан эшкәртүгә әйләнергә мөмкин. Зур күләмле җитештерүдә бер тотрыксыз параметр меңләгән детальгә тәэсир итә ала.
АКШ Милли Стандартлар һәм Технология Институты мәгълүматлары буенча, процесс мөмкинлекләре һәм үлчәм контроле җитештерү эшчәнлегенең төп күрсәткечләре булып тора, һәм киңрәк җитештерү сыйфаты кысалары җитештерүчәнлек һәм калдыкларны киметүнең драйверы буларак кабатланучанлыкка басым ясый. КарагызNIST җитештерүне киңәйтү партнерлыгыҗитештерү нәтиҗәлелеге ресурслары өчен һәмNIST Smart җитештерү системалары проектымәгълүматларга нигезләнгән җитештерү контроле турында фикер алышу өчен.
Чын сатып алу терминнары белән әйткәндә, бу процессны тәртипле контрольдә тотучы тәэмин итүченең раслау циклларын кыскарта, сынау һәм хаталар ярдәмендә көйләүләрне киметә һәм җитештерүне тизрәк тотрыклыландыра алуын аңлата. Бу еш кына зуррак машина тоннажын рекламалауга караганда кыйммәтрәк.
| Нәтиҗәлелек драйверы | Нәрсәне контрольдә тота | Гадәти үлчәнә торган йогынты | Сатып алучының актуальлеге |
|---|---|---|---|
| Цикл вакыты | Бер өлешкә секундлар | Күләм буенча берәмлек бәясенең түбәнрәк булуы | Турыдан-туры |
| Автоматлаштыру | Сменага эш хакы | Кул белән азрак идарә итү | Турыдан-туры |
| Суыту дизайны | Детальләрне катыру | Тотрыклырак чыгару һәм азрак кәкрелек | Югары |
| Материалның тотрыклылыгы | Эретү үзенчәлеге һәм кимеү | Азрак кимчелекләр һәм азрак калдыклар | Югары |
Гадәти термопластиклар өчен цикл вакыты еш кына инъекциянең үзенә караганда суыту белән чикләнә. Шуңа күрә калып температурасын контрольдә тоту, капка урнаштыру һәм стена калынлыгы балансы бик мөһим. Күп очракларда, кирәксез стена калынлыгын киметү яки суыту каналы дизайнын яхшырту машина тизлеген арттыруга караганда зуррак җитештерүчәнлек артуына китерә.
Кораллар дизайны, детальләр дизайны һәм материал сайлау чынбарлыктагы җитештерү тизлеген билгеләү
Инъекция ярдәмендә калыплауның нәтиҗәлелеге беренче атудан алда ук башлана.Суыту, җилләтү яки чыгару авыр булган калып, машинаның мөмкинлекләренә карамастан, җитештерүне акрынайта.
Шуңа күрә җитештерүчәнлеккә юнәлтелгән дизайн турыдан-туры нәтиҗәлелек стратегиясе булып тора. Бердәй стена калынлыгы бату эзләрен һәм кәкрелекне киметә. Дөрес тарту почмаклары чыгаруны яхшырта. Тигез капка тигез булмаган тутыруны киметә. Кабырга дизайны артык материал өстәмичә катылыкны арттыра ала. Болар косметик сайлау түгел; алар җитештерүчәнлек карарлары.
Материал сайлау җитештерү тизлеген дә үзгәртә. Мәсәлән, поликарбонат еш кына үтә күренмәле яки бәрелүгә чыдам корпуслар өчен сайлана, чөнки ул ныклыкны һәм үлчәм тотрыклылыгын тигезли. Бу аны күп саклагыч һәм электрон корпус кушымталары өчен файдалы итә. Материал мәгълүматлары битләрендә гадәттә тартылу ныклыгы, җылылык тайпылышы үз-үзен тотышы һәм калыпның кыскару диапазоннары күрсәтелә, болар барысы да цикл дизайнына һәм детальләрнең сыйфатына тәэсир итә. Материал турында белешмә өчен карагызASTM D4101полипропилен классификациясе өчен һәмISO 20457:2018пластик формалаштырылган детальләргә кулланыла торган түземлелекләр өчен.
| Дизайн факторы | Яхшы практика | Нәтиҗәлелек |
|---|---|---|
| Стена калынлыгы | Мөмкин булганча, бүлекләрне бердәм тотыгыз | Азрак борылыш, тизрәк суыту балансы |
| Каршы почмак | Чиста чыгару өчен җитәрлек тарту көче кулланыгыз | Түбәнрәк чыгару көче һәм азрак кире кагу |
| Кабыргалар һәм босслар | Калын стеналар урынына арматура кулланыгыз | Түбән цикл вакыты һәм материал куллану |
| Капка урнашуы | Тутыру һәм косметика ихтыяҗларын баланслау | Тотрыклы тутыру һәм түбәнрәк эшкәртү |
OEM һәм ODM проектлары өчен, нәкъ менә белемле тәэмин итүче үлчәнә алырлык кыйммәт өсти торган урын. Рәсемнәрне, үрнәкләрне һәм максатчан еллык күләмне алдан карап чыгучы тәэмин итүче еш кына соңрак кыйммәтле коралларны алыштыруны булдырмаска мөмкин.
Әгәр сезнең проектыгызда көнкүреш техникасы, кулланучы электроникасы яки сәнәгать җиһазлары булса, тәҗрибәле партнермахсус пластик инъекция калыпларыҗитештерүдә кыенлыклар барлыкка килгәнче, җитештерүчәнлек проблемаларын еш кына ачыклый ала. Бу проектның туктап калуыннан тотрыклы җитештерүгә кадәр вакытны кыскарта.
Инъекция формалаштыруның нәтиҗәлелеге турында саннар нәрсә сөйли
Инъекция ярдәмендә калыплау нәтиҗәле, чөнки аның икътисады масштаб белән кискен арта.Калып күбрәк детальләр җитештергән саен, бер деталь өчен кораллар бәясе дә түбәнрәк була.
Гади мисал логиканы аңлата. Әгәр калыпны төзү билгеле бер сумманы таләп итсә, һәм проект өчен дистәләгән мең бер үк деталь кирәк булса, калып бәясе тулы күләмгә карата сыеклана. Шул ук вакытта, автоматлаштырылган яки ярым-автоматлаштырылган эш бер берәмлеккә турыдан-туры хезмәтне киметә. Шуңа күрә инъекция белән калыплау гадәттә бер тапкыр кулланыла торган детальләр өчен җәлеп итми, ләкин күпләп җитештерү өчен бик нәтиҗәле.
Төгәл икътисад детальләрнең зурлыгына, куышлыклар санына, материалга һәм металлолом тизлегенә бәйле. Шулай да, тармак күрсәткечләре даими рәвештә югары күләмле пластик җитештерүнең туктап калу вакытын киметүгә, кире кагу күрсәткечләрен минимальләштерүгә һәм беренче тапкыр җитештерүчәнлекне яхшыртуга бәйле булуын күрсәтә. NIST җитештерү күрсәтмәләрендә процесс тотрыклылыгындагы кечкенә яхшырулар да пропорциональ булмаган җитештерүчәнлек файдасына китерергә мөмкин, чөнки агымдагы өзеклекләр юкка чыга.
| Икътисади үзгәрүчән | Ни өчен бу мөһим | Гадәти массакүләм җитештерү эффекты |
|---|---|---|
| Коралларның амортизациясе | Даими чыгымнарны күбрәк детальләргә бүлә | Күләм арткан саен берәмлек бәясе түбәнәя |
| Беренче тапкыр узу | Азрак калдыклар һәм яңадан эшләү | Югарырак нәтиҗәле үткәрүчәнлек |
| Хезмәт күләме | Бер ату өчен кул белән идарә итү азрак | Яхшырак тотрыклылык һәм түбәнрәк чыгымнар |
| Тыныч вакыт | Машинаның эшсез вакыты азрак | Югарырак OEE һәм тизрәк китерү |
Күп кенә сатып алу төркемнәре өчен гамәли карар метрикасы машина бәясе түгел, ә кабул ителә торган детальнең гомуми бәясе булып тора. Моңа цикл вакыты, металлолом, сынау фотолары һәм үлчәм тайпылышы аркасында килеп чыккан соңрак җыю проблемалары керә.
Тәэмин итүче бер тукталышлы форма һәм әзер детальләрне китерүне тәкъдим иткәндә, нәтиҗәлелек тагын да зуррак артырга мөмкин. Азрак тапшырулар аралашу тоткарлыкларының, спецификацияләр туры килмәүләренең һәм логистика югалтуларының кимүен аңлата. Проект нигезендәге сатып алучылар өчен бу операция гадилеге еш кына номиналь рәвештә арзанрак корал бәясеннән кыйммәтрәк.
Инъекция формалаштыруның нәтиҗәлелеген ничек югалтырга мөмкин һәм аннан ничек сакланырга
Инъекция ярдәмендә формалаштыру процессы продукт өчен эшләнгәндә генә нәтиҗәле була, аңа мәҗбүри рәвештә түгел.Начар детальләр геометриясе яки проект белән начар идарә итү процесс өстенлеген тиз арада юкка чыгарырга мөмкин.
Эффективлыкны киметүче гадәти факторлар арасында аеру сызыкларының артык катлаулы булуы, стеналарның артык үзгәрүчәнлеге, җилләтүнең җитәрлек булмавы, материалның тотрыксыз кибүе һәм кабул итү критерийларының ачык булмавы бар. Мондый шартларда да форма детальләр җитештерә ала, ләкин җитештерү көтелгәннән акрынрак һәм кыйммәтрәк булачак.
Тагын бер еш очрый торган проблема - артык спецификация. Әгәр толерантлык продукт функциясе таләп иткәннән югарырак булса, процессны контрольдә тоту авырая һәм калдыклар арта. ISO күрсәтмәләре, мәсәлән.ISO 20457:2018сатып алучыларга теләсә нинди максатлар куллану урынына, формалаштырылган детальләргә толерантлык турында структуралаштырылган рәвештә уйларга ярдәм итә.
Сатып алучылар шулай ук сынауларга җавап бирү тизлегенә игътибар итәргә тиеш. Тәэмин итүче кыска вакытлы анализны, бату билгеләрен, ялтыравыклы яки капка эзләре проблемаларын тизрәк аңлый алган саен, җитештерү тотрыклы массакүләм җитештерүгә шулкадәр тизрәк күчә ала.
- Кораллар эшли башлар алдыннан максатчан еллык күләмне раслагыз.
- Стена калынлыгы, тарту һәм капкалар буенча җитештерүгә яраклылык бәяләмәсен сорагыз.
- Косметик һәм функциональ кабул итү критерийларын аерым билгеләгез.
- Материалларның киптерелүен, суытылуын һәм тикшерелүен цехта контрольдә тоту-тормавын тикшерегез.
- Тәэмин итүченең элемтә каналларын үзгәртмичә сынау нәтиҗәләре буенча кире элемтәне, үрнәкне яңадан карауны һәм кабат җитештерүне хуплый алуын тикшерегез.
Сатып алучылар өченпластик кабык формалары чишелешләре, бу адымнар аеруча мөһим, чөнки тышкы кыяфәт һәм җыю туры килүе еш кына соңгы продуктта күренә.
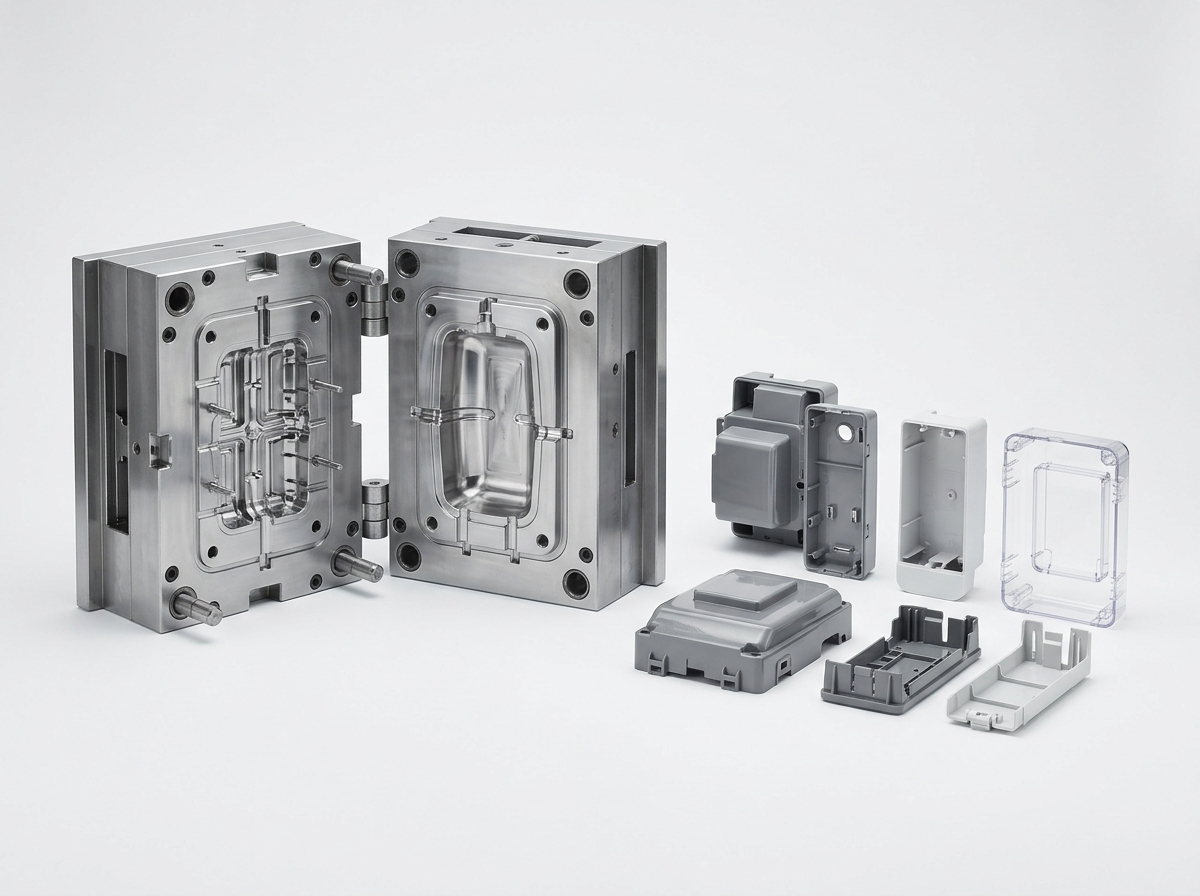 Күпләп җитештерүдә инъекция формалаштыру өчен иң яхшы куллану очраклары
Күләмнәр югары булганда, геометрияләр кабатланганда һәм сыйфатның тотрыклылыгы мөһим булганда инъекция формалаштыру иң яхшы нәтиҗә бирә.Бу иң киң таралган B2B пластик продуктларының күбесен тасвирлый.
Электрон корпуслар тотрыклы ябыштыру функцияләренә һәм чиста өслек бизәлешенә мохтаҗ. Җиһаз детальләре кабатланырлык үлчәмнәргә һәм озак җитештерү трассаларына мохтаҗ. Сәнәгать тышлыклары ныклыкка һәм даими тәэмин итүгә мохтаҗ. Хәтта кулланучы товарлары да берничә SKUны бер үк сыйфатлы һәм нәтиҗәле җитештерергә кирәк булганда, бу процесстан файда күрә.
Процесс бик масштабланырлык булганлыктан, ул шулай ук товар запасларын планлаштыруга да туры килә. Тотрыклы форма расланганнан соң, тулыландыру эшләре махсус җитештерү ысулларына караганда азрак билгесезлек белән планлаштырылырга мөмкин. Бу запаслар бетү куркынычын киметергә ярдәм итә, шул ук вакытта деталь бәяләрен фаразлап була.
| Кушымта | Төп нәтиҗәлелеккә ихтыяҗ | Инъекция формалаштыру өстенлеге |
|---|---|---|
| Кулланучылар электроникасы | Килеш, тышкы кыяфәт, кабатланучанлык | Детальләрне даими кабатлау |
| Өй техникасы | Озын йөгерүләр, форма һәм ныклык | Тотрыклы үлчәмнәр һәм югары җитештерүчәнлек |
| Сәнәгать җиһазлары | Ышанычлылык һәм тәэмин итүнең өзлексезлеге | Кабатланырлык җитештерү һәм масштабланырлык куәт |
| Куллану товарлары | Чыгымнарны контрольдә тоту һәм SKU сыгылмалылыгы | Зур күләмдә түбән берәмлек бәясе |
Катлаулы өслекле яки дифференциацияләнгән стильле продуктлар өчен,3D калып эшләү процессыҗитештерүчәнлеген саклап калып, аерымрак формаларны саклый ала. Бу функция кебек үк визуаль үзенчәлек мөһим булганда файдалы.
Сатып алучылар җитештерүнең нәтиҗәлелеге өчен тәэмин итүчене ничек бәяли ала
Иң яхшы тәэмин итүче - проект ниятеннән тотрыклы нәтиҗәгә кадәр юлны кыскартучы.Сатып алучылар өчен нәтиҗәлелек - машина бүлмәсе нәтиҗәсе кебек үк, тәэмин итү чылбыры нәтиҗәсе.
Тәэмин итүчеләрне чагыштырганда, бер эш процессында рәсемнәрне карауны, үрнәкләргә кире элемтәне, процессларны көйләүне һәм күләмнәрне арттыруны хуплый алуларын сорагыз. Бу проектны раслау һәм җитештерүне башлау арасындагы тоткарлыклар ихтималын киметә. Бу шулай ук проект вакыты тыгыз булганда, мәсәлән, сезонлы башлау яки ашыгыч тулыландыру заказлары булганда да ярдәм итә.
Тәэмин итүчене гамәли бәяләү түбәндәге пунктларны үз эченә алырга тиеш:
- Корычны кисү алдыннан деталь рәсемнәрен карау һәм форманы үзгәртү буенча тәкъдимнәр бирү сәләте.
- Максатчан сумала белән, бигрәк тә бәрелүгә чыдам яки үтә күренмәле сортлар белән, мәсәлән, PC белән тәҗрибә туплагыз.
- Сынау статусы, җитештерү вакыты һәм күпләп җитештерүгә әзерлек турында ачык аралашу.
- Кабатланган җитештерү этапларында тотрыклы сыйфатны саклап калу мөмкинлеге.
- Экспорт проектлары өчен документларны контрольдә тоту, шул исәптән инглиз телендә аралашу һәм җибәрүләрне координацияләү.
Азрак тапшырулар теләгән сатып алучылар өчен бер урында эшләүче партнер яшерен каршылыкларны киметә ала. Мәсәлән, коралларны да, әзер детальләрне дә бер үк командадан алу җаваплылыкны гадиләштерергә һәм төзәтү циклларын кыскартырга мөмкин.
Әгәр сезнең проектыгыз өзлексез тулыландыруга бәйле булса, иң нәтиҗәле тәэмин итүче һәрвакытта да иң түбән форма бәясе булган тәэмин итүче түгел. Ул программаның тулы гомере дәвамында азрак төзәтмәләр, азрак паузалар һәм азрак сыйфатлы сюрпризлар тәкъдим итүче тәэмин итүче.
еш бирелә торган сораулар
Инъекция ярдәмендә калыплауның күпләп җитештерү өчен нәтиҗәле булуының төп сәбәбе нәрсәдә?
Төп сәбәп шунда ки, инъекция ярдәмендә калыплау кабатланучы коралларны детальләр өчен аз хезмәт белән берләштерә, бу җитештерү күләме арткан саен берәмлек бәясен киметә.
Инъекция ярдәмендә калыпка салу пластик җитештерү чыгымнарын ничек киметә?
Бу корал чыгымнарын күп детальләргә бүлеп, циклның тотрыклылыгын яхшыртып һәм тотрыклы процесс контроле аша калдыкларны киметеп, пластик җитештерү чыгымнарын киметә.
Зур күләмнәр өчен инжекцион калыплау CNC эшкәртүгә караганда тизрәкме?
Әйе, инжекцион калыплау гадәттә зур күләмнәр өчен CNC эшкәртүгә караганда тизрәк, чөнки һәр цикл операторның минималь катнашуы белән әзер деталь җитештерә.
Инъекция ярдәмендә калыплау циклы вакытына иң нык тәэсир итүче факторлар нинди?
Суыту вакыты, стена калынлыгы, материал сайлау, калып дизайны һәм чыгару үз-үзен тотышы - цикл вакытына тәэсир итүче төп факторлар.
Ни өчен инъекция формалаштыруда толерантлык мөһим?
Чыдамлылык мөһим, чөнки артык катгый таләпләр металлоломны арттырырга, җитештерүне акрынайтырга һәм кораллар белән эшләүнең катлаулылыгын арттырырга мөмкин. Мәсәлән, стандартлар.ISO 20457:2018реалистик өметләрне билгеләргә ярдәм итә.
Инъекция ярдәмендә калыпка салу кайчан иң яхшы сайлау түгел?
Бу бик аз күләмле, бер тапкыр кулланыла торган детальләр яки еш кына дизайн үзгәрешләрен таләп итә торган проектлар өчен иң яхшы сайлау түгел, чөнки кораллар бәясен аклау авыррак.
Сатып алучылар инъекция формасындагы детальләрне сатып алганда нәтиҗәлелекне ничек яхшырта ала?
Сатып алучылар дизайнны карау, сынау ярдәме, тотрыклы процесс контроле һәм бер тукталышлы форма һәм детальләр китерү тәкъдим итүче тәэмин итүчене сайлап, нәтиҗәлелекне арттыра алалар.
Бастырылган вакыты: 2026 елның 16 сентябре