
Кереш сүз
Автомобиль җитештерүчеләре җиңел, нык һәм масштаб буенча тотрыклы булырга тиешле пластик компонентлар җитештерү өчен махсус ABS инъекция формалаштыру ысулын кулланалар. Бу процесс ABS-ның материал өстенлекләрен - бәрелүгә чыдамлык, үлчәм тотрыклылыгы һәм яхшы өслек бизәлешен - машинаның билгеле бер таләпләренә туры китерелгән кораллар һәм детальләр дизайны белән берләштерә. Бу аны эчке бизәү, корпуслар, панельләр һәм функциональ эшчәнлек һәм визуаль сыйфат таләп итә торган башка детальләр өчен аеруча файдалы итә. Махсус ABS формалаштыруның чыгымнарны контрольдә тотуны, авырлыкны киметүне, бизәү вариантларын һәм җитештерү нәтиҗәлелеген ничек хуплавын аңлау аның ни өчен заманча автомобиль кушымталары өчен практик сайлау булып калуын аңларга ярдәм итә.
ABS инъекция формалаштыруы автомобиль сәнәгатендә ничек кыйммәт тудыра
Автомобиль сәнәгате даими рәвештә структура бөтенлеген, эстетик күпкырлылыкны һәм авырлыкны киметүне тигезләүче җитештерү процессларын эзли. Электромобильләр (EV) платформаларына һәм ягулык экономиясе таләпләренә туры китереп, транспорт чаралары архитектурасы үзгәргән саен,заказ буенча полимер җитештерүтөрле термопластик процесслар арасында, алыштыргысыз булып китте.ABS инъекция формалаштырузур күләмле, үлчәмнәре буенча тотрыклы автомобиль компонентларын җитештерү өчен мөһим ысул булып тора.
Ни өчен ABS автомобиль пластикасы өстенлекле булып кала
Акрилонитрил бутадиен стиролы (ABS) үзенең состав мономерларыннан алынган үзенчәлекле өч үзенчәлек тәкъдим итә: акрилонитрил химик каршылык һәм термик тотрыклылык бирә, бутадиен бәрелү ныклыгын тәэмин итә, ә стирол каты, җиңел эшкәртелә торган матрица бирә. Бу кушылма якынча 1,04 - 1,07 г/см³ чагыштырмача түбән тыгызлыктагы термопластикка китерә, бу аны традицион коелган металл детальләргә караганда күпкә җиңелрәк итә.
Моннан тыш, ABS бик яхшы кабул итәикенчел эшкәртү процессларыБу - формадан турыдан-туры җиңел генә электропластик белән каплап, буяп яки текстуралаштырып була торган аз санлы автомобиль пластикларының берсе. Бу эстетик сыгылмалылык автомобиль дизайнерларына авырлык кимчелеге яки чын металл компонентлар белән бәйле югары җитештерү чыгымнары булмыйча, эчке бизәкләрдә яки рәшәткәләрдә югары сыйфатлы металл бизәкләргә ирешергә мөмкинлек бирә.
Коммерция басымнары махсус ABS калыпларын ясауга этәрә
Автомобиль җитештерүчеләр ягулык экономиясен яхшырту, электромобиль аккумуляторлары диапазонын киңәйтү һәм катлаулы глобаль тәэмин итү чылбырларын оптимальләштерү өчен көчәюче басымга дучар булалар. Транспорт чарасының салонында яки структурасыз тышкы өлешендә сакланган һәр грамм авырлык нәтиҗәлелекне арттыруга турыдан-туры китерә. Авыррак материалларны ABS белән алыштыру аша инженерлар һәр компонентның авырлыгын 15% тан 30% ка кадәр киметергә мөмкин.
Коммерция ягыннан, махсус инъекция формалаштыруга омтылыш масштаб экономиясе ихтыяҗыннан нык тәэсир итә. Башлангыч корал инвестицияләре шактый зур булырга мөмкин булса да, җитештерү күләме 50,000 дән 100,000 берәмлеккә кадәр артканда, бер берәмлеккә бәя кискен кими. ABS формалаштыруның тиз цикл вакыты - еш кына һәр деталь өчен 30-60 секунд арасында - 1 нче дәрәҗәдәге тәэмин итүчеләргә төп оригиналь җиһаз җитештерүчеләре (OEM) тарафыннан таләп ителгән агрессив вакытында китерү (JIT) графикларын үтәргә мөмкинлек бирә.
ABS автомобиль детальләре өчен материал һәм эш күрсәткечләренә таләпләр
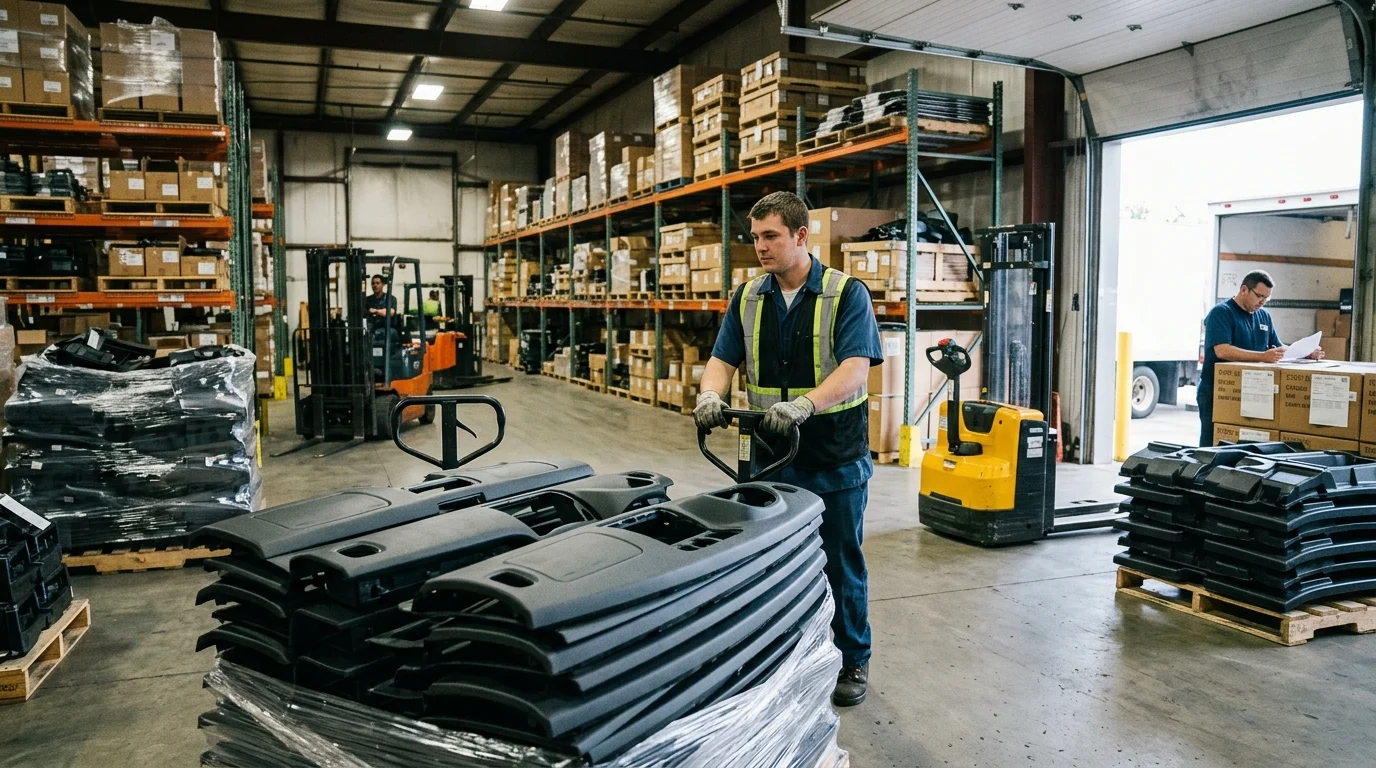
Автомобиль секторының катгый таләпләрен канәгатьләндерү өчен полимер фәнен һәм конкрет куллану мохитен тирәнтен аңлау кирәк. Автомобиль детальләре температураның кискен үзгәрүенә, ультрафиолет нурланышына һәм механик көчәнешкә дучар була, бу материалларны җентекләп сайлауны һәм эшчәнлекне раслауны таләп итә.
Автомобиль куллануда ABS үзенчәлекләренең кайсысы иң мөһиме
ABS-ның механик һәм җылылык үзлекләре аның транспорт чараларында куллану өчен яраклылыгын билгели. Сузылу ныклыгы төп күрсәткеч булып тора, стандарт автомобиль класслы ABS гадәттә 40-50 МПа арасындагы кыйммәтләрне күрсәтә. Бәрелүгә чыдамлык та шулай ук мөһим, бигрәк тә авария зоналарында яки хәрәкәт күп булган эчке зоналарда урнашкан детальләр өчен; тупас көч белән ватылудан саклану өчен, гадәттә, 200-400 Дж/м стандарт Izod бәрелү көче кирәк.
Җылылык тотрыклылыгы тагын бер мөһим параметр булып тора. Автомобиль салоннары туры кояш нурлары астында туктаганда көчле парник эффекты кичерергә мөмкин. Шуңа күрә, бу мохит өчен сайланган ABS маркалары 1,8 МПа температурада ким дигәндә 85°C - 100°C җылылык тайпылыш температурасына (HDT) ия булырга тиеш, бу детальләрнең озак вакытлы җылылык йөкләмәләре астында кәкреләнмәвен, чүгәлмәвен яки үлчәм бөтенлеген югалтмавын тәэмин итә.
Кайсы автомобиль компонентлары ABS өчен иң яхшы туры килә
Күпкырлы өслек эшкәртү мөмкинлекләре һәм нык механик профиль аркасында, ABS, нигездә, эчке һәм структурасыз тышкы кулланылышлар өчен кулланыла. Салон эчендә ул приборлар панеле компонентлары, үзәк консоль корпуслары, приборлар панеле һәм руль колонкасы капкачлары өчен сайланган материал булып тора. Аның бәрелүне куркынычсыз рәвештә йоту сәләте аны пассажирларга караган бу зоналар өчен идеаль итә.
Автомобильнең тышкы өлешендә ABS еш кына көзге корпусларына, тәгәрмәч каплагычларына, радиатор решеткаларына һәм яктырткыч рамкаларга формалаштырыла. Каты һава торышына һәм кояш нурларына дучар булган тышкы детальләр өчен җитештерүчеләр еш кына махсус ABS катнашмаларын кулланалар яки полимер матрицасының машинаның хезмәт итү вакыты дәвамында бозылуын яки саргаюын булдырмас өчен ультрафиолет нурларына чыдам капламалар кулланалар.
ABSны альтернатив материаллар белән ничек чагыштырырга
Инженерлар еш кына проектлау этабында ABSны полипропилен (PP) һәм поликарбонат (PC) кебек альтернатив материаллар белән чагыштырып бәялиләр. PP арзанрак һәм химик яктан яхшырак тотрыклы булса да, аның үлчәм тотрыклылыгы һәм ABS кебек югары сыйфатлы эшкәртү мөмкинлекләре юк. Киресенчә, PC югарырак җылылыкка чыдамлык һәм бәрелү ныклыгы бирә, ләкин ул күпкә кыйммәтрәк һәм эшкәртү өчен авыррак.
| Материал | Тыгызлык (г/см³) | Сузылу көче (МПа) | Җылылык тайпылыш температурасы (°C) | Чагыштырмача бәя | Иң яхшы куллану очрагы |
|---|---|---|---|---|---|
| ABS | 1.05 | 40 – 50 | 85 – 100 | Уртача | Эчке бизәкләр, плитәләнгән рәшәткәләр |
| Полипропилен (PP) | 0.90 | 25 – 35 | 60 – 80 | Түбән | Яшерен конструкция өлешләре, бамперлар |
| Поликарбонат (PC) | 1.20 | 60 – 70 | 130 – 140 | Югары | Фара линзалары, югары температура зоналары |
Материалларны кушу аша, мәсәлән, PC/ABS эретмәсен ясау аша, җитештерүчеләр бу аерманы бетерә ала, поликарбонатның югары җылылыкка чыдамлыгына ирешә, шул ук вакытта ABS эшкәртүчәнлеген һәм чыгымнарның нәтиҗәлелеген саклый ала.
Заказ буенча ABS инъекция формалаштыруда дизайн, кораллар һәм сыйфат контроле
Чимал сумаланы кимчелексез автомобиль компонентларына әйләндерү төгәл инженерия таләп итә. Детальләр геометриясе, калып архитектурасы һәм эшкәртү параметрлары арасындагы үзара бәйләнеш аларның соңгы уңышын билгели.ABS инъекция формалаштыруйөгерә.
Кайсы конструкцияләү ысуллары батуны, кәкрелекне һәм кимчелекләрне киметә
Детальләр дизайны - җитештерү җитешсезлекләреннән, мәсәлән, бату эзләреннән, кәкреләнүләрдән һәм бушлыклардан саклануның беренче линиясе. ABS детальләре өчен бердәм стена калынлыгын саклау бик мөһим; гадәти автомобиль стена калынлыгы 1,5 мм дан 3,0 мм га кадәр. Төрле калынлыклар арасындагы күчешләр котылгысыз булса, эчке көчәнешләргә һәм кәкреләнүгә китерә торган тигез булмаган суыту тизлеген булдырмас өчен, алар әкренләп булырга тиеш.
Төп стеналарны калынайтмыйча, конструкция катылыгын тәэмин итү өчен, дизайнерлар кабыргалар кулланалар. Иң яхшы тәҗрибәләр буенча, детальнең күренмәле (А-өслегендә) эзләрнең калынлыгын булдырмас өчен, кабырга калынлыгы номиналь стена калынлыгының 60% тан артмаска тиеш. Моннан тыш, вертикаль өслекләргә 1,0-2,0 градус тарту почмагы куллану калыптан шома чыгуны тәэмин итә, эстетик компонентларда сыдырылу яки сөйрәлү эзләре куркынычын киметә.
Кораллар һәм калып агымы турындагы карарлар детальләрнең сыйфатын ничек яхшырта
Калып дизайны цикл вакытына һәм үлчәм тотрыклылыгына турыдан-туры йогынты ясый. Кораллар инженерлары кулланакалып агымын анализлау программасыинъекция процессын симуляцияләү, капка зурлыгын һәм урнаштыруны оптимальләштерү өчен. Зур автомобиль панельләре өчен, ABS эремәсе туңганчы, куышлыкның тигез тулуын тәэмин итү өчен берничә капка ноктасы яки кайнар йөгерткеч системалар кулланылырга мөмкин.
Суыту каналларының урнашуы да шулай ук мөһим. ABS чагыштырмача түбән җылылык үткәрүчәнлегенә ия булганлыктан, җылылыкны тиз һәм тигез алу өчен коралга нәтиҗәле конформ суыту каналлары эшкәртелергә тиеш. Зур күләмле автомобиль формалары гадәттә 48-52 HRC кадәр җылылык белән эшкәртелгән катыртылган H13 яки P20 корал корычыннан эшкәртелә, бу коралның йөзләрчә мең циклга үлчәмле бозылулар яки ялкынланулар барлыкка килмичә түзә алуын тәэмин итә.
Җитештерүчеләр нинди процесс контроле һәм сыйфат күрсәткечләрен күзәтеп барырга тиеш
Детальләрнең сыйфатының тотрыклылыгы эшкәртү параметрларын катгый үтәүгә бәйле. Җитештерүчеләр эрү температурасын даими күзәтеп торырга тиеш, ABS өчен ул гадәттә 210°C һәм 250°C арасында була. Әгәр температура бу чиктән артып китсә, бутадиен каучук фазасы бозылырга мөмкин, бу детальнең бәрелү ныклыгын нык киметергә мөмкин. Өслекнең сыйфатын оптимальләштерү һәм формага кергәндәге стрессны минимальләштерү өчен калып температурасы гадәттә 40°C һәм 80°C арасында тотыла.
Автомобиль формалаштыруда сыйфат контроле метрикалары катгый. Тәэмин итүчеләр җиһазларның гомуми нәтиҗәлелеген (OEE) күзәтеп торалар һәм 0,5% тан түбәнрәк дәрәҗәдәге кире кагу күрсәткечләренә омтылалар. Критик үлчәмнәр координата үлчәү машиналары (CMM) ярдәмендә тикшерелә, һәм агым сызыкларын, тайпылышларны яки төсләр туры килмәвен ачыклау өчен стандартлаштырылган яктырту астында визуаль тикшерүләр үткәрелә. Критик деталь үлчәмнәре өчен, гадәттә, 1,33 яки аннан да югарырак процесс мөмкинлекләре индекслары (Cpk) таләп ителә.
Сатып алучылар карап чыгарга тиешле бәя, таләпләргә туры килү һәм тәэмин итү чылбыры факторлары
Автомобиль тәэмин итү чылбырында сатып алулар техник спецификацияләрдән тыш та бара. Сатып алучыларга махсус формалаштырылган детальләрнең тотрыклы һәм экономияле тәэмин ителешен тәэмин итү өчен капитал чыгымнары, норматив таләпләргә туры килү һәм логистик чынбарлыкның катлаулы матрицасын кулланырга кирәк.
Кораллар, сумала сайлау һәм күләм гомуми бәягә ничек тәэсир итә
Заказ буенча формалаштырылган детальнең финанс яктан тотрыклы булуы кораллар чыгымнары белән бәйле. Автомобиль панеле компоненты өчен катлаулы күп куышлы корыч калып, кирәкле өслек бизәлеше һәм камера хәрәкәтләренә карап, 20 000 доллардан алып 80 000 доллардан артыкка кадәр булырга мөмкин. Ләкин, җитештерү күләме арткан саен, корал амортизациясе деталь бәясенең бик аз өлешенә әйләнә.
Смолен сайлау шулай ук үзгәрүчән чыгымнарга китерә. Стандарт гомуми максатлы ABS экономияле булса да, махсуслаштырылган автомобиль класслары - мәсәлән, югары җылылыкка чыдам, ультрафиолет нурланышы белән тотрыклыландырылган яки ялтыравыклылыгы түбән вариантлар - 15% тан 30% ка кадәр өстәмә бәягә ия булырга мөмкин. Сатып алучылар катгый инженерлык таләпләрен материал чыгымнары белән тигезләргә тиеш, еш кына бу бәяләр турында сөйлиләр.тәэмин итүченең техник мәгълүматларыашаABS инъекция формалаштыруэшчәнлек-чыгым нисбәтен тикшерү өчен каталоглар.
| Чыгымнар драйверы | Түбән күләм (<10,000 берәмлек) | Югары күләмле (>100,000 берәмлек) | Оптимизацияләүнең төп стратегиясе |
|---|---|---|---|
| Коралларның амортизациясе | Югары ($2.00 – $8.00/өлеш) | Түбән ($0.20 – $0.80/өлеш) | Озак вакытлы инвестицияләрдән табыш алу өчен чыныктырылган корычка инвестиция салыгыз |
| Смоланың бәясе | Стандарт базар бәясе | Күпләп сату өчен ташламалы бәя | Берничә өлештә смола дәрәҗәләрен берләштерү |
| Цикл вакыты өчен өстәмә чыгымнар | Уртача йогынты | Югары йогынты | Циклны секундлар белән киметү өчен суыту каналларын оптимальләштерегез |
Автомобиль детальләренә нинди туры килү һәм валидация таләпләре кулланыла
Автомобиль компонентлары катгый халыкара стандартларга туры килергә тиеш. Тәэмин итүчеләр IATF 16949 сертификатлы сыйфат белән идарә итү системасы нигезендә эшләргә тиеш, бу система автомобиль тәэмин итү чылбырына хас булган катгый җитешсезлекләрне булдырмау, үзгәрешләрне киметү һәм даими яхшырту протоколларын таләп итә.
Моннан тыш, әйләнә-тирә мохиткә һәм куркынычсызлыкка туры килү турында сөйләшү мөмкин түгел. ABS компонентлары REACH һәм RoHS директиваларына туры килергә тиеш, аларның куркыныч авыр металлардан һәм чикләнгән ялкын тоткарлаучы матдәләрдән азат булуын тәэмин итәргә тиеш. Эчке өлешләр өчен, янгын чыккан очракта пассажирларның иминлеген тәэмин итү өчен, FMVSS 302 яки UL94 (гадәттә HB рейтингын таләп итә) кебек ялкынсыну стандартлары бәйсез лаборатория сынаулары аша расланырга тиеш.
Тәэмин итүчеләрне бәяләү өчен нинди чыганаклар һәм логистика критерийлары ярдәм итә
JIT җитештерү графикларын саклап калу өчен тәэмин итүченең логистик мөмкинлекләрен бәяләү бик мөһим. Сатып алучылар стандарт җитештерү вакытларын җентекләп тикшерергә тиеш; гадәти вакыт сызыгы кораллар ясау һәм башлангыч T1 үрнәкләре өчен 4-8 атна, аннары җитештерү һәм транзит өчен 2-4 атна таләп итә.
OEM җыю заводына географик якынлык йөк ташу чыгымнарын киметә һәм тәэмин итү чылбырындагы өзеклекләрне киметә. Шулай да, күп сатып алучылар икеләтә чыганак стратегиясен кулланалар, тиз әйләнеш һәм инженерлык ярдәме өчен эчке тәэмин итүчеләрне чит ил җитештерүчеләре белән югары күләмле, бәягә сизгер компонентлар өчен баланслаштыралар. Нәтиҗәле тәэмин итүчеләр шулай ук өстәмә кыйммәт логистикасын тәкъдим итәләр, мәсәлән, сатучы тарафыннан идарә ителә торган инвентаризация (VMI) яки махсус саклагыч төргәкләү, транспорт вакытында эстетик ABS детальләренең сыдырылуын булдырмас өчен.
OEM һәм дәрәҗә тәэмин итүчеләр ABS өчен ничек карар кабул итәргә тиеш
Инъекция рәвешендә формалаштырылган компонентларны стратегик яктан тәэмин итү өчен комплекслы бәяләү системасы кирәк. OEM җитештерүчеләр һәм 1 нче дәрәҗәдәге тәэмин итүчеләр үзләренең инженерлык ихтыяҗларын сайланган җитештерү партнерларының төп компетенцияләре белән туры китерергә тиеш.
Кайсы тәэмин итүчеләрне бәяләү адымнары тәэмин итү карарларын яхшырак кабул итәргә ярдәм итә
Тәэмин итүчеләрнең җентекле бәяләмәсе куәт һәм мөмкинлекләр аудитыннан башлана. OEM җитештерүчеләре тәэмин итүченең инъекция формалаштыру прессларының тоннаж диапазонын бәяләргә тиеш - автомобиль детальләре кечкенә эчке клиплар өчен 50 тоннадан алып зур решеткалар яки консоль җыелмалары өчен 1500 тоннадан артыкка кадәр кирәк булырга мөмкин. Югары төгәллек һәм кабатланучанлык тәкъдим итүче электр пресслары кебек алдынгы җиһазларның булуы тәэмин итүченең техник өлгергәнлегенең көчле күрсәткече булып тора.
Беренчел формалаштырудан тыш, сатып алучылар тәэмин итүченең эшен дә бәяләргә тиеш.икенчел операцияләрABS еш кына буялган, капланган яки башка компонентлар белән җыелганлыктан, үз эчендә ультратавышлы эретеп ябыштыру, поддон бастыру яки автоматлаштырылган җыю линияләрен тәкъдим итүче җитештерүче белән хезмәттәшлек итү тәэмин итү чылбырының катлаулылыгын сизелерлек киметергә һәм гомуми милек бәясен (TCO) киметергә мөмкин. Ныклы тәэмин итүче аудиты шулай ук җиһазларның нәтиҗәлелеген 85% тан югарырак тотрыклы тәэмин итүгә юнәлтелгән тарихи OEE күрсәткечләрен тикшерәчәк.
ABS инъекция формалаштыру дөрес сайлау булганда
Проект өчен зур күләмдәге детальләр таләп ителгәндә, ABS инъекция формалаштыру - оптималь сайлау, чөнки аларда югары үлчәмле тотрыклылык, бәрелүгә чыдамлык һәм югары эстетик бизәлеш таләп ителә. Бу, бигрәк тә, салон эчке компонентлары һәм тышкы бизәкләр өчен отышлы, чөнки металл авырлыгы артык зур, ә PP кебек арзанрак пластикларның өслек бизәлеш мөмкинлекләре җитми.
Ниһаять, җитештерү күләме башлангыч корал инвестицияләрен аклаганда һәм компонентлар дизайны җитештерүчәнлек өчен оптимальләштерелгәндә, ABS формалаштыру җитештерүчәнлек һәм экономия арасында тиңдәшсез баланс тәэмин итә.
Өстәмә уку:
Төп фикерләр
- ABS инъекция формалаштыруның иң мөһим нәтиҗәләре һәм нигезләмәсе
- Спецификацияләр, туры килү һәм куркынычларны тикшерү, килешү төзер алдыннан тикшереп карарга кирәк
- Укучылар шунда ук куллана алырлык гамәли киләсе адымнар һәм кисәтүләр
Еш бирелә торган сораулар
Ни өчен ABS инжекция формалаштыру автомобиль детальләре өчен киң кулланыла?
Ул җиңел авырлыкны, бәрелү ныклыгын, үлчәм тотрыклылыгын һәм җиңел эшкәртүне берләштерә. Бу ABSны приборлар панеле, решеткалар, көзгеләр корпуслары һәм башка зур күләмле автомобиль компонентлары өчен яраклы итә.
Кайсы автомобиль компонентлары ABS формалаштыру өчен иң яхшысы?
ABS эчке бизәкләр, үзәк консольләр, приборлар корпуслары, руль колонкасы капкачлары, тәгәрмәч капкачлары, решеткалар һәм җиңел рамкалар өчен иң яхшы эшли, чөнки тышкы кыяфәт, ныклык һәм тотрыклы үлчәмнәр мөһим.
ABS формалаштыру машина авырлыгын ничек киметергә ярдәм итә?
ABS күп металл альтернативаларына караганда җиңелрәк, еш кына компонентлар авырлыгын якынча 15% тан 30% ка кадәр киметә. Бу ягулык нәтиҗәлелеген арттырырга һәм электромобильләрнең йөрү диапазонын яхшыртырга ярдәм итә ала.
Автомобиль куллану өчен ABSның нинди үзенчәлекләрен тикшерергә кирәк?
Бәрелүгә чыдамлыкка, тартуга чыдамлыкка, җылылыкка каршы тору температурасына, ультрафиолет нурларына чыдамлыкка һәм өслек бизәлешенә игътибар итегез. Эчке җылылыкка дучар булу өчен, гадәттә, 85°C - 100°C тирәсе HDT дәрәҗәләре өстенлекле.
NBPM Plastic автомобиль детальләре өчен махсус ABS инъекция формалаштыруны хуплый аламы?
Әйе, NBPM Plastic махсус пластик җитештерү һәм инъекция ярдәмендә калыплау ярдәме күрсәтә. Проектны башлар алдыннан, сез калыплау мөмкинлекләрен һәм продукт вариантларын nbpm-plastic.com сайтында карый аласыз.
Бастырылган вакыты: 2026 елның 11 июне