
Кереш сүз
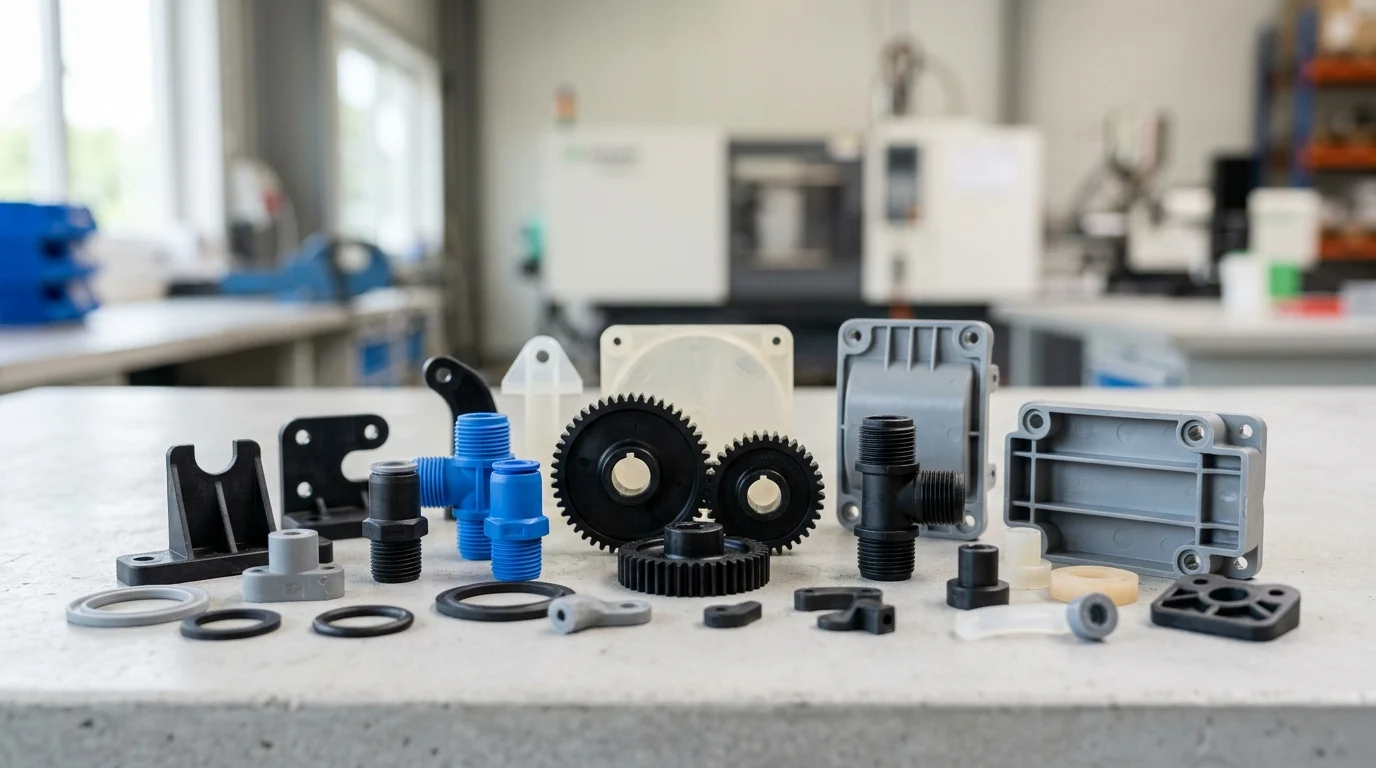
Пластик детальләрне заказ буенча ясау сәнәгать җиһазлары җитештерүдә практик дизайн сайлау булып тора, чөнки алар инженерларга материалның сыйфатын машинаның төгәл таләпләренә туры китерергә мөмкинлек бирә. Стандарт металл компонентларына таяну урынына, җитештерүчеләр авырлыкны киметү, химик матдәләргә һәм тузуга каршы тору, тавышны киметү һәм берничә функцияне бер детальгә берләштерү өчен махсуслаштырылган полимерлар куллана алалар. Бу үзгәрешләр еш кына нәтиҗәлелекне арттыра, шул ук вакытта җиһазның гомер циклы дәвамында хезмәт күрсәтү һәм җитештерү чыгымнарын киметә. Алдагы фикер алышуда сәнәгать пластик детальләренең кайда кулланылуы, ни өчен OEM җитештерүчеләре аларны катлаулы кушымталар өчен билгеләве һәм материал сайлау һәм детальләр дизайны ышанычлылыкка, эшчәнлеккә һәм гомуми җитештерү бәясенә ничек тәэсир итүе аңлатыла.
Ни өчен сәнәгать пластик детальләре эшчәнлеккә һәм бәягә тәэсир итә
Сәнәгать җитештерүендә традицион металлардан алдынгы полимерларга күчү оригиналь җиһаз җитештерүчеләрнең (OEM) машина конструкцияләренә карашын төптән үзгәртте. Интеграцияләү ашамахсус пластик детальләр, инженерлар үз җиһазларының физик үзенчәлекләрен көйли алалар, эксплуатация эшчәнлеген дә, тормыш циклы чыгымнарын да оптимальләштерәләр.
Кибеттә сатыла торган компонентлардан аермалы буларак, махсус эшләнгән пластиклар билгеле бер мохит көчәнешләренә, ышкылу таләпләренә һәм конструкция йөкләмәләренә төгәл көйләү мөмкинлеген бирә. Бу үзгәреш, нигездә, авырлыкны киметү, хезмәт күрсәтү чараларын минимальләштерү һәм күп өлешле җыелмаларны бердәм, нәтиҗәле берәмлекләргә берләштерү зарурлыгы белән бәйле.
Ни өчен җиһазларда пластик детальләр мөһим
Пластик компонентларны берләштерү авыр йөк машиналарының функциональлеген яхшыртуда мөһим роль уйный. Төп өстенлекләрнең берсе - авырлыкны киметү; металл компонентларны алдынгы полимерлар белән алыштыру детальләрнең авырлыгын 30% тан 50% ка кадәр киметергә мөмкин. Бу түбән масса турыдан-туры хәрәкәтләнүче детальләрдә инерциянең кимүенә китерә, бу энергия куллануны киметә һәм двигательләрдә һәм привод системаларында тузуны минимальләштерә.
Моннан тыш,заказ буенча ясалган пластикларметалл аналоглары белән чагыштырганда, алар тибрәнүне сүндерү һәм тавышны киметүдә өстенлеклерәк мөмкинлекләр бирә. Мәсәлән, корыч шестерняны махсус нейлон эквивалентына алыштыру эш тавышын 10-20 децибелга киметергә мөмкин. Моннан тыш, катлаулы геометрияләрне формалаштыру мөмкинлеге җитештерүчеләргә җыелмаларны берләштерергә мөмкинлек бирә - биш өлештән торган металл өстәмә җыелманы бер калыпланган пластик детальгә киметә, шуның белән җыю вакытын 40% ка кадәр киметә һәм берничә потенциаль ватылу ноктасын бетерә.
Сәнәгать пластик детальләре ничек билгеләнә
Авыр машиналар һәм җитештерү җиһазлары контекстында,сәнәгать пластик детальләрекулланучылар өчен яраклы пластикларны тиз таркатачак экстремаль эксплуатация мохитенә чыдам булу сәләте белән билгеләнә. Алар гади полистирол яки ПВХ кебек стандарт товар сумалалары түгел; киресенчә, алар төгәл механик һәм термик спецификацияләргә туры килерлек итеп эшләнгән инженерлык дәрәҗәсендәге һәм югары җитештерүчән полимерлар.
Полиэтеретеркетон (PEEK), полифениленсульфид (PPS) һәм полиоксиметилен (POM яки ацеталь) кебек материаллар бу категорияне билгели. Сәнәгать пластик компонентлары югары тарту ныклыгы белән характерлана - еш кына 10,000 psi дан артып китә - һәм 150°C тан югарырак эшләү температурасында (һәм PEEK кебек материаллар өчен 250°C кадәр) структураның бөтенлеген саклап калу сәләте. Алар шулай ук химик каршылык профильләре белән катгый билгеләнә, бу аларның завод шартларында киң таралган каты сәнәгать майлау материалларына, эреткечләргә һәм гидравлик сыеклыкларга дучар булганда таркалмавын тәэмин итә.
Сәнәгать пластик детальләренең нинди төрләре кулланыла
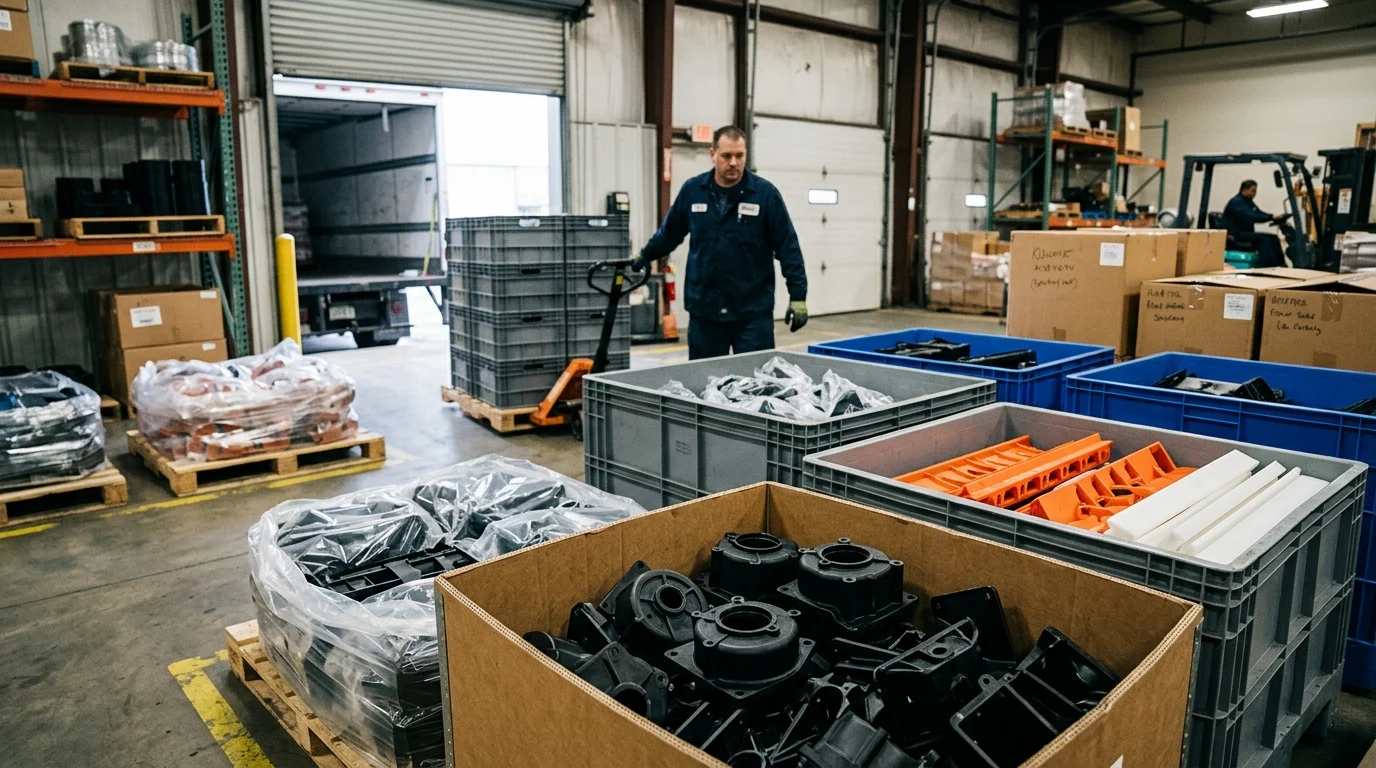
Заманча полимерларның күпкырлылыгы пластик компонентларның төрле механик функцияләрне башкарырлык итеп эшләнеп булачагын аңлата. Йөк күтәрүче конструкция элементларыннан алып динамик хәрәкәтләнүче детальләргә кадәр, дөрес сәнәгать пластикын сайлау җиһазның кулланылышына нык бәйле.
Сәнәгать җиһазларында еш кулланыла торган махсус пластик детальләр
Сәнәгать җиһазлары нәтиҗәле эшләү өчен төрле махсус формалаштырылган һәм эшкәртелгән пластик компонентларга таяна. Гадәти мисаллар арасында UHMWPE (Ультра-Югары Молекуляр Авырлыктагы Полиэтилен) яки PTFE (Политетрафторэтилен) кебек үз-үзен майлый торган пластиктан ясалган тузу колонкалары, втулкалар һәм подшипниклар бар. Бу детальләр тышкы майлауга ихтыяҗны бетерә, хезмәт күрсәтү графигын сизелерлек киметә.
Башка еш кулланыла торган әйберләргә махсус корпуслар, сенсор корпуслары һәм саклагычлар керә. Бу компонентлар еш кына катгый бәрелүгә чыдамлык стандартларына туры килергә тиеш, бу өчен поликарбонат кебек материаллар кирәк, алар пыяладан 250 тапкырга кадәр күбрәк бәрелүгә чыдамлык бирә. Махсуслаштырылган шестернялар, йолдызчалар һәм пломбалар да киң кулланыла, алар инженерлык сумалалары тәкъдим иткән арыганлыкка чыдамлык һәм үлчәм тотрыклылыгыннан файдалана.
Инженерлык пластиклары металллар һәм эластомерлар белән ничек чагыштырыла
Инженерлык пластикларының традицион металлар һәм сыгылмалы эластомерлар белән ничек бәйле булуын аңлау детальләрне оптимальләштерү өчен бик мөһим. Металлар гадәттә югарырак сузылу ныклыгы һәм җылы үткәрүчәнлек белән аерылып тора, ләкин алар авыр һәм коррозиягә бирешүчән. Полиуретан яки силикон кебек эластомерлар бик яхшы сыгылмалылык һәм герметик үзлекләр бирә, ләкин структура компонентлары өчен кирәкле катылыкка ия түгел. Югары җитештерүчән пластиклар бу аерманы бетерә, югары ныклык-авырлык нисбәте белән беррәттән, коррозиягә каршы торучанлыкның югары дәрәҗәсен тәэмин итә.
| Материал категориясе | Гадәти тыгызлык (г/см³) | Сузылу көче (МПа) | Максималь өзлексез эшләү температурасы (°C) |
|---|---|---|---|
| Алюминий (6061 эретмәсе) | 2.70 | 310 | 150 |
| PEEK (Инженерлык пластикасы) | 1.32 | 100 | 250+ |
| Полиуретан (Эластомер) | 1.20 | 35 | 90 |
Чагыштыруда күрсәтелгәнчә, алюминий югарырак тартуга чыдам булса да, PEEK авырлыкның өчтән бер өлешен диярлек бирә, шул ук вакытта күпкә югарырак даими температураларга чыдам. Бу югары җитештерүчән пластикларны аэрокосмик һәм югары җылылыклы сәнәгать кушымталары өчен идеаль итә, анда авырлыкны киметү бик мөһим.
Материал һәм процесс сайлауның төп факторлары
Дөрес материалны һәм җитештерү процессын сайлау эксплуатация таләпләренең катлаулы матрицасын бәяләүне үз эченә ала. Инженерлар башта механик йөкләнешләрне, шул исәптән өзлексез көчәнешне, иң югары бәрелү көчләрен һәм циклик арыганлыкны бәяләргә тиеш. Җылылык мохите сайланган полимерның кирәкле пыяла күчү температурасын (Tg) һәм җылылык тайпылыш температурасын (HDT) билгели.
Әйләнә-тирә мохиткә йогынты ясау - сайлауның тагын бер мөһим факторы. Ачык сәнәгать мохитенә дучар ителгән детальләрнең сынуны булдырмас өчен ультрафиолет нурланышы белән тотрыклыландыру таләп ителә, ә химик эшкәртү җиһазларындагы компонентлар кислоталарга яки нигезләргә каршы билгеле бер каршылык профильләрен таләп итә. Бу үзгәрүчәннәрне нәтиҗәле җайга салу өчен, OEM җитештерүчеләре еш кына түбәндәгеләр белән хезмәттәшлек итә:махсуслаштырылган тәэмин итүчеләртөгәл чыганакны табу өченсәнәгать пластик детальләреаларның эш күрсәткечләренә һәм җитештерү бюджетларына туры килә торган.
Сәнәгать пластик детальләре ничек махсус эшләнгән һәм җитештерелгән
Концептуаль дизайнны функциональ, күпләп җитештерелә торган сәнәгать пластик компонентына әйләндерү өчен катгый инженерия һәм җитештерүнең конкрет чикләүләрен аңлау кирәк. Детальнең ышанычлы эшләвен һәм җитештерү өчен экономияле булуын тәэмин итү өчен, җитештерүчәнлек өчен дизайн (DFM) принципларын иртәрәк кулланырга кирәк.
Детальләрнең эшләвен билгеләүче проектлау мәгълүматлары
Пластик детальнең эшләве аның башлангыч геометрик дизайны белән нык бәйле. Бердәй стена калынлыгы, бәхәссез, иң мөһим фактор булып тора; калынлыктагы үзгәрешләр формалаштыру вакытында төрле суыту тизлегенә китерергә мөмкин, бу исә кәкрелеккә, бату эзләренә яки эчке бушлыкларга китерә. Күпчелек сәнәгать инъекция ысулы белән формалаштырылган детальләр өчен стандарт стена калынлыгы 1,5 мм һәм 3,0 мм арасында булырга тиеш.
Моннан тыш, детальнең өслеккә зыян китермичә яки артык механик көчәнешсез калыптан чыгарылуын тәэмин итү өчен тиешле тарту почмаклары (гадәттә һәр якта 1-2 градус) урнаштырылырга тиеш. Стеналарны калынайтмыйча, конструкция катылыгын арттыру өчен, инженерлар стратегик кабыргалар кулланалар. Кабыргалар, гадәттә, каршы өслектә косметик һәм структураль кимчелекләрне булдырмас өчен номиналь стена калынлыгының 60% ында эшләнергә тиеш.
Җитештерү ысулларын ничек чагыштыру
Җитештерү ысулын сайлау җитештерү күләмен, башлангыч чыгымнарны һәм ирешеп була торган төгәллекне билгели. Инъекция ярдәмендә калыплау югары күләмле җитештерү өчен стандарт булып тора, ул бик кабатланучан һәм деталь өчен түбән чыгымнар тәкъдим итә, гәрчә корыч кораллар өчен зур башлангыч капитал таләп итсә дә. Киресенчә, CNC эшкәртү кораллар чыгымнарын аклап булмый торган аз күләмле, югары төгәллекле сәнәгать детальләре өчен идеаль.
| Җитештерү ысулы | Гадәти MOQ | Алып бару вакыты (атналар) | Стандарт толерантлык (мм) | Төп чыгым драйверы |
|---|---|---|---|---|
| Инъекция ярдәмендә калыпка салу | 5000+ | 4 – 8 | ±0,05 | Алдан эшләнгән кораллар (форма) |
| CNC эшкәртү | 1 – 500 | 1 – 3 | ±0,01 | Машина вакыты һәм материал |
| 3D бастыру (SLS/FDM) | 1 – 100 | < 1 | ±0.20 | Басма вакыты һәм күләме |
3D бастыру соңгы кулланылыштагы детальләрне җитештерүдә алга китсә дә, аның түземлелеге һәм материал үзенчәлекләре еш кына аны прототиплаштыруга яки югары дәрәҗәдә шәхсиләштерелгән, түбән көчәнешле кушымталарга күчерә. Инъекция ярдәмендә калыплау масштабланырлык, югары ныклыклы сәнәгать компонентлары өчен төп көч булып кала.
Куркынычны киметү өчен үсеш адымнары
Пластик детальләрне махсус эшләү вакытында куркынычны киметү өчен этаплы якын килү кирәк. Процесс гадәттә форманы һәм туры килүне раслау өчен тиз прототиплаштырудан (SLA яки FDM 3D бастыру ярдәмендә) башлана. Физик геометрия расланганнан соң, инженерлар эретелгән пластикның коралны ничек тутырачагын симуляцияләү өчен калып агымын анализлау программасын кулланалар, корыч киселгәнче һава тозаклары яки эретеп ябыштыру линияләре барлыкка килүен фаразлыйлар һәм хәл итәләр.
Кораллар ясалганнан соң, җитештерүчеләр пилот сынау үткәрәләр, гадәттә 50 дән 100 гә кадәр Беренче әйберне тикшерү (FAI) детальләрен җитештерәләр. Бу детальләр төгәл спецификацияләргә туры килүен тикшерү өчен катгый үлчәмле һәм функциональ сынаулар үтәләр. FAI раславыннан соң гына тулы күләмле җитештерү башлана, бу күпләп җитештерүдә кыйммәтле хаталар ихтималын киметә.
Сыйфат, таләпләргә туры килү һәм тәэмин итү чылбыры факторлары нинди әһәмияткә ия
Сәнәгать җиһазлары җитештерүдә компонентларның ватылуы һәлакәткә китерергә яки куркынычсызлык өчен куркыныч тудырырга мөмкин. Нәтиҗәдә, сыйфатны тәэмин итү протоколлары, норматив таләпләргә туры килү һәм заказ буенча пластик детальләр белән бәйле тәэмин итү чылбыры логистикасы аларның артындагы инженерия кебек үк мөһим.
Җитештерүчеләр сыйфат гарантиясен ничек бәялиләр
Югары дәрәҗәдәге җитештерүчеләр сыйфатны тәэмин итү өчен күп катламлы алым кулланалар. Үлчәмнәрнең төгәллеге гадәттә Координаталы Үлчәү Машиналары (CMM) һәм оптик чагыштыргычлар ярдәмендә тикшерелә, бу детальләрнең катгый түземлелекләргә туры килүен тәэмин итә (еш кына ±0,05 мм га кадәр). Алдынгы җиһазлар шулай ук җитештерү тенденцияләрен реаль вакыт режимында күзәтү өчен Статистик Процессларны Контрольләү (SPC) системасын кулланалар, бу операторларга детальләр спецификациядән чыкканчы формалаштыру параметрларын көйләргә мөмкинлек бирә.
Сәнәгать пластик җитештерүендә дефектлар күрсәткече катгый күзәтелә, күп кенә OEM җитештерүчеләре Миллионга тиң детальләр (PPM) дефект күрсәткечен 500 дән кимрәк таләп итәләр. Материалны тикшерү дә шулай ук мөһим; керүче сумала партияләре эретү агымы индексы һәм дымлылык буенча тикшерелә, эшкәртү башланганчы чималның сертификатланган спецификацияләргә туры килүен тәэмин итә.
Пластик детальләргә нинди стандартлар тәэсир итә ала
Сәнәгать пластик детальләре, аларның кулланылышына карап, еш кына катгый халыкара стандартларга туры килергә тиеш. Электрон һәм электр җиһазлары өчен детальләр RoHS (Куркыныч матдәләрне чикләү) директивасына туры килергә тиеш, бу исә кургаш һәм кадмий кебек авыр металларның булмавын тәэмин итә. Шулай ук, Европа базарына керә торган детальләр өчен REACH таләпләренә туры килү мәҗбүри, ул химик матдәләр куллануны җайга сала.
Сәнәгать җиһазларында янучанлык зур проблема булып тора. UL 94 стандарты пластикларның ялкынга дучар булганда ничек эшләвен билгели. Мәсәлән, UL 94 V-0 рейтингы пластик детальнең ялкынлы кисәкчәләр тамчыламыйча 10 секунд эчендә үз-үзен сүндерүен таләп итә. Бу стандартларда эшләү еш кына түбәндәгеләрне таләп итәконсультация бирүче белгечләрбуйсыну буенча махсуслашканнарсәнәгать пластик детальләребарлык юридик һәм куркынычсызлык стандартларының үтәлешен тәэмин итү өчен.
Чагыштыру өчен чыганаклар һәм логистика компромисслары
Пластикларны заказ буенча сайлаганда, тәэмин итү чылбырының тотрыклылыгы төп фактор булып тора. OEM җитештерүчеләре эчке һәм чит ил җитештерүләре арасындагы компромиссларны исәпкә алырга тиеш. Чит ил кораллары башлангыч калып чыгымнарын 30% тан 50% ка кадәр киметергә мөмкин, ләкин халыкара җибәрү һәм таможня тикшерүе аркасында коралларны әзерләү вакытын берничә атнага озайта.
Товар запаслары белән идарә итү дә мөһим роль уйный. Сатып алучылар минималь заказ күләмен (MOQ) склад чыгымнары белән тигезләштерергә тиеш. Зуррак җитештерү күләме деталь бәясен киметсә дә, алар капиталны бәйли һәм саклау урынын таләп итә. Күп кенә заманча сәнәгать тәэмин итүчеләре гомуми заказлар яки куркынычсызлык запаслары программаларын тәкъдим итәләр, алар Just-in-Time (JIT) җитештерү графикларын тәэмин итү һәм кинәт сорау артуыннан яки логистика өзеклекләреннән саклау өчен 15% тан 20% ка кадәр товар запаслары буферын саклыйлар.
Сәнәгать пластик детальләренең кайчан заказ буенча эшләнәчәген ничек билгеләргә
Пластик детальнең билгеле бер сәнәгать кулланылышы өчен оптималь чишелеш булуын билгеләү өчен икътисадны, эшчәнлек таләпләрен һәм озак вакытлы эксплуатация максатларын комплекслы бәяләү кирәк. OEM җитештерүчеләр берәмлек бәясен чагыштырудан читкә китәргә һәм җиһазларның яшәү циклына гомуми йогынтысын анализларга тиеш.
Вариантларны чагыштыру өчен карар кабул итү системасы
Заказ буенча сәнәгать пластик детальләренә инвестицияләр кертү турындагы карар, гадәттә, төрле җитештерү методологияләрен һәм материалларын чагыштырып, баланс анализына бәйле. Инженерлар гомуми милек бәясен (TCO) исәпләргә тиеш. Мәсәлән, заказ буенча ясалган инъекция формасы башлангыч бәясе 15 000 доллар булса, CNC белән эшләнгән металл деталь бәясе 25,00 долларга караганда 2,00 долларга кадәр төшәргә мөмкин. Бу сценарийда баланс ноктасына якынча 650 берәмлек җитәргә мөмкин.
Турыдан-туры чыгымнардан тыш, каркас икенчел файданы да исәпкә алырга тиеш. Әгәр махсус пластик деталь кул белән майлау ихтыяҗын бетерсә, 10 еллык хезмәт итү вакыты дәвамында хезмәтне саклап калу һәм машинаның эшләмәү вакытын киметү башлангыч инженерлык һәм корал инвестицияләреннән күпкә артып китәргә мөмкин. Авырлыкны киметү, коррозиягә чыдамлык һәм детальләрне ныгыту потенциалын бәяләү чын инвестиция кереме турында ачык күзаллау бирә.
Төп сайлау нәтиҗәләре
Ниһаять, заказ буенча пластик компонентларны уңышлы гамәлгә ашыру OEM һәм җитештерүче арасындагы иртә хезмәттәшлеккә бәйле.калыплау партнерыДизайнга җитештерүчәнлеккә өстенлек бирү, югары нәтиҗәле сумалаларны сайлау һәм катгый сыйфат контроле параметрларын билгеләү аша җитештерүчеләр җиһазларның ышанычлылыгын сизелерлек арттыра алалар.
Алга киткән полимерларга күчү чыгымнарны киметү чарасы гына түгел; бу стратегик инженерлык сайлау. Сәнәгать җиһазлары катлауланган саен һәм нәтиҗәлелек стандартлары катгыйланган саен, заказ буенча ясалган пластик детальләр инновацияләрнең мөһим нигезләре булып хезмәт итүен дәвам итәчәк, традицион материаллар белән чагыштырып булмый торган ныклык, төгәллек һәм икътисади масштаблану балансын тәкъдим итәчәк.
Өстәмә уку:
Төп фикерләр
- Сәнәгать пластик детальләре өчен иң мөһим нәтиҗәләр һәм нигезләмә
- Спецификацияләр, туры килү һәм куркынычларны тикшерү, килешү төзер алдыннан тикшереп карарга кирәк
- Укучылар шунда ук куллана алырлык гамәли киләсе адымнар һәм кисәтүләр
Еш бирелә торган сораулар
Сәнәгать җиһазларында гадәттә нинди махсус пластик детальләр кулланыла?
Гадәти детальләргә втулкалар, подшипниклар, тузу колодкалары, шестернялар, корпуслар, сенсор корпуслары, пломбалар һәм инженерлык пластикларыннан ясалган саклагычлар керә.
Ни өчен металл детальләр урынына махсус пластик детальләрне сайларга кирәк?
Алар авырлыкны 30–50% ка киметә, тавышны һәм тибрәнүне киметә, коррозиягә каршы тора һәм берничә металл детальне бер калыпка салынган компонентка берләштерә ала.
Каты сәнәгать мохите өчен нинди пластиклар яраклы?
PEEK, PPS, POM, UHMWPE, PTFE һәм поликарбонат - температура, химик йогынты, йөкләнеш һәм тузу ихтыяҗларына нигезләнеп сайлана торган гадәти сайлаулар.
PlasticMetalMold махсус сәнәгать пластик детальләре җитештерүдә ярдәм итә аламы?
Әйе. PlasticMetalMold компаниясе пластик детальләрне махсус эшләүне хуплый ала, шул исәптән материал сайлау, формалаштыру һәм сәнәгать җиһазлары өчен җитештерү.
Җиһазларым өчен дөрес сәнәгать пластикын ничек сайларга?
Материалны эш температурасына, йөкләнешкә, ышкылуга, химик матдәләргә һәм үлчәмгә чыдамлылыкка туры китерегез. Тәэмин итүче рәсемнәрне карап чыга һәм иң яхшы сумаланы тәкъдим итә ала.
Бастырылган вакыты: 2026 елның 17 июне